2026-09-02
In un'officina, il cilindro idraulico usurato di un martello idraulico viene smontato. La superficie dell'asta presenta rigature longitudinali, leggera ruggine nei punti corrosi e lo strato di cromo si è staccato vicino all'estremità dell'asta. Il reclamo del cliente non è nuovo: movimento lento, contaminazione dell'olio e ripetute sostituzioni delle guarnizioni. Prima di dare la colpa alle guarnizioni o al tubo del cilindro, esaminare la superficie dello stelo. La cromatura dura rimane la soluzione più utilizzata per la protezione dell'asta del pistone perché offre una combinazione di durezza, resistenza alla corrosione e basso attrito che pochi altri trattamenti superficiali possono eguagliare in termini di rapporto qualità-prezzo.
La cromatura dura è un processo di elettrodeposizione di un sottile strato di cromo sul substrato di acciaio. Per uno stelo di pistone, questo strato ha tre funzioni chiave: resiste all'usura abrasiva del sistema di tenuta, protegge l'acciaio al carbonio dall'umidità e dalle sostanze chimiche e mantiene l'attrito dinamico tra stelo e guarnizioni sufficientemente basso da garantire un funzionamento regolare.
Lo stesso strato di cromo è estremamente duro. In pratica, i rivestimenti di cromo duro misurano tipicamente da 68 a 72 HRC, o circa 900–1100 HV. Questa durezza è la ragione per cui un'asta placcata può sopportare centinaia di migliaia di cicli senza perdere il suo diametro. Consente inoltre di utilizzare l'asta in ambienti aggressivi in cui sono presenti polvere, abrasivi e acqua.
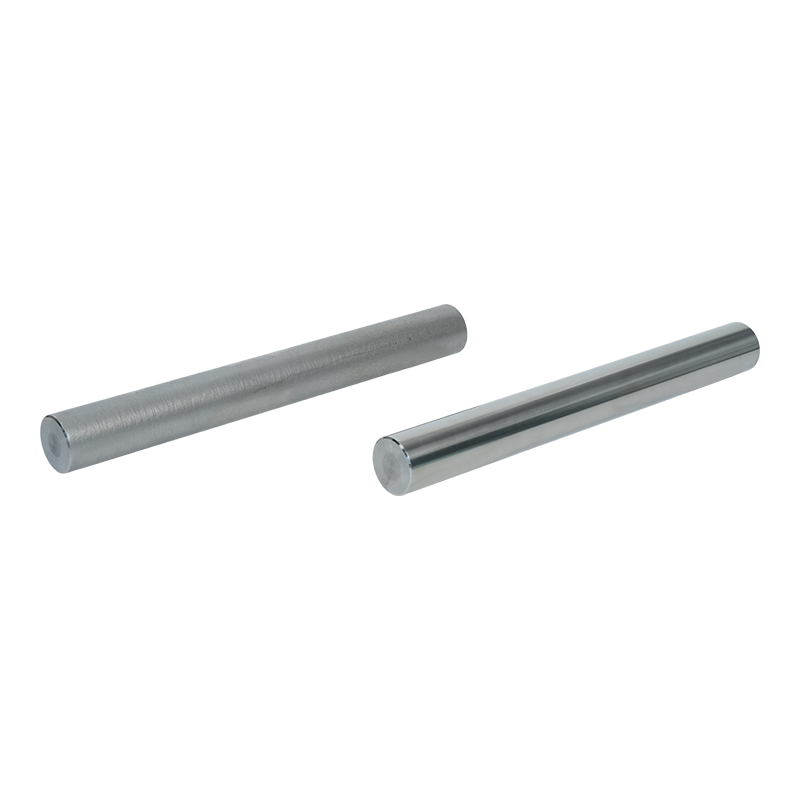
 Stelo del pistone cromato duro per resistenza all'usura Questo stelo è dotato di un rivestimento in cromo duro con elevata durezza superficiale, che garantisce un'eccellente resistenza all'usura e durata in ambienti difficili. Può anche essere rinnovato mediante nuova placcatura, offrendo una soluzione economica per le aste usurate. Visualizza il prodotto →
A stelo cromato duro non è solo una questione di durezza superficiale. Il rivestimento è anche un modo pratico per rimettere a nuovo le canne usate. Se una canna è usurata ma è ancora rotonda, può essere placcata nuovamente e rettificata alla dimensione originale, il che è spesso più conveniente rispetto all'acquisto di una nuova parte.
Non tutta la cromatura dura è identica. La differenza tra una canna che dura due anni e una che ne dura dieci, spesso sta in pochi valori misurabili. Queste sono le specifiche che dovresti verificare con il fornitore.
| Specifica | Gamma tipica | Cosa influenza |
|---|---|---|
| Durezza del rivestimento | 68–72 HRC (≈900–1100 HV) | Resistenza all'usura e durata all'abrasione |
| Spessore del rivestimento | 10–30 µm per servizio standard; 30–50 µm per condizioni gravose | Protezione dalla corrosione, margine di usura e durata complessiva |
| Rugosità superficiale (Ra) | 0,1–0,2 µm dopo la lucidatura | Compatibilità delle guarnizioni e comportamento all'attrito |
| Adesione del rivestimento | Nessun sfaldamento o distacco nel test di piegatura a 90° | Durabilità a lungo termine sotto carichi dinamici |
| Tolleranza diametrale | h7 o una gamma personalizzata più ristretta, abbinata alla guida e alle guarnizioni | Montare il cilindro e sigillare le prestazioni |
Quando un fornitore non può dichiarare questi numeri, stai acquistando uno sconosciuto. Richiedi il metodo di prova o lo standard interno dietro ciascun valore. Una canna che soddisfa questi intervalli ha maggiori probabilità di garantire una durata di servizio prevedibile.
Prima che il cromo raggiunga l'acciaio, l'asta deve essere lavorata fino al diametro e alla finitura superficiale corretti. Il processo di placcatura stesso normalmente comprende sgrassaggio, pulizia con acido, attacco inverso, deposizione di bagni di cromo, risciacquo e lucidatura finale. Ogni passaggio influisce sull'adesione finale e sulla distribuzione dello spessore.
Presso un produttore esperto, questo processo è controllato con apparecchiature dedicate. Ad esempio, le rettificatrici CNC e le lucidatrici CNC vengono utilizzate per ottenere la lavorazione di precisione richiesta prima della placcatura. Una linea di produzione intelligente per la galvanica ambientale aiuta a mantenere una chimica del bagno costante, che influisce direttamente sulla durezza e sull'uniformità del rivestimento. Questo è uno dei motivi per cui una canna con le stesse specifiche del materiale può comportarsi in modo diverso da un fornitore all'altro.
Il controllo di qualità viene solitamente eseguito su base batch. Un buon fornitore controlla lo spessore del rivestimento con uno spessimetro magnetico, misura la durezza su un campione, esegue un test di adesione e può verificare la porosità. Richiedi un certificato di conformità o un rapporto di prova al momento dell'acquisto.
La cromatura dura è la base, ma non è l’unica opzione. La scelta dipende spesso dall’ambiente e dall’obiettivo di costo.
Per le apparecchiature marine o altamente umide, è popolare un rivestimento duplex come il cromo bianco latte seguito da cromo duro. Il sottostrato bianco latte migliora la resistenza alla corrosione, mentre lo strato superiore in cromo duro fornisce la superficie antiusura. Questa combinazione è comune per le apparecchiature offshore e portuali.
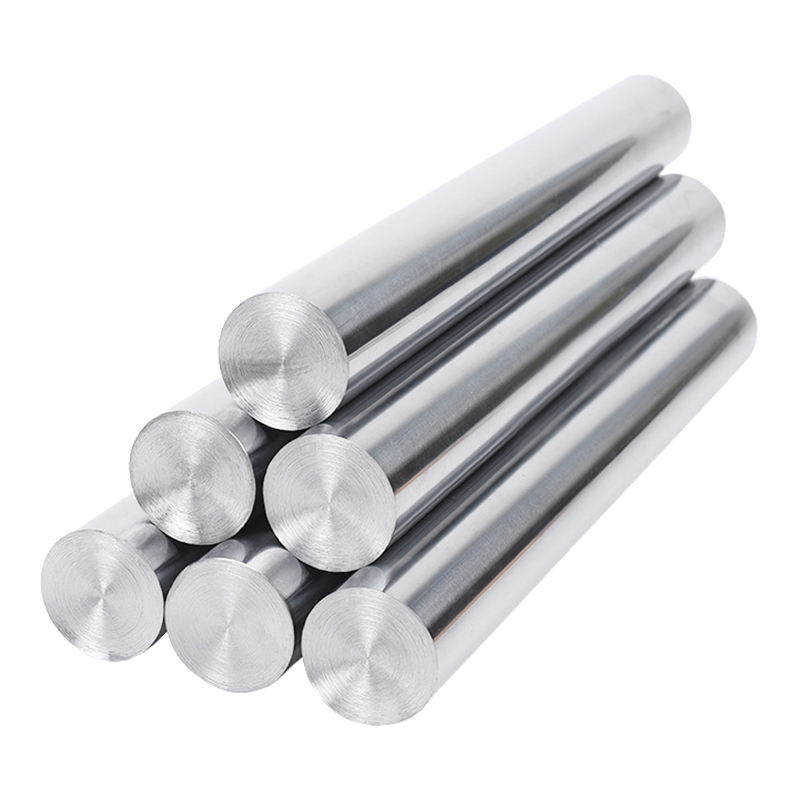
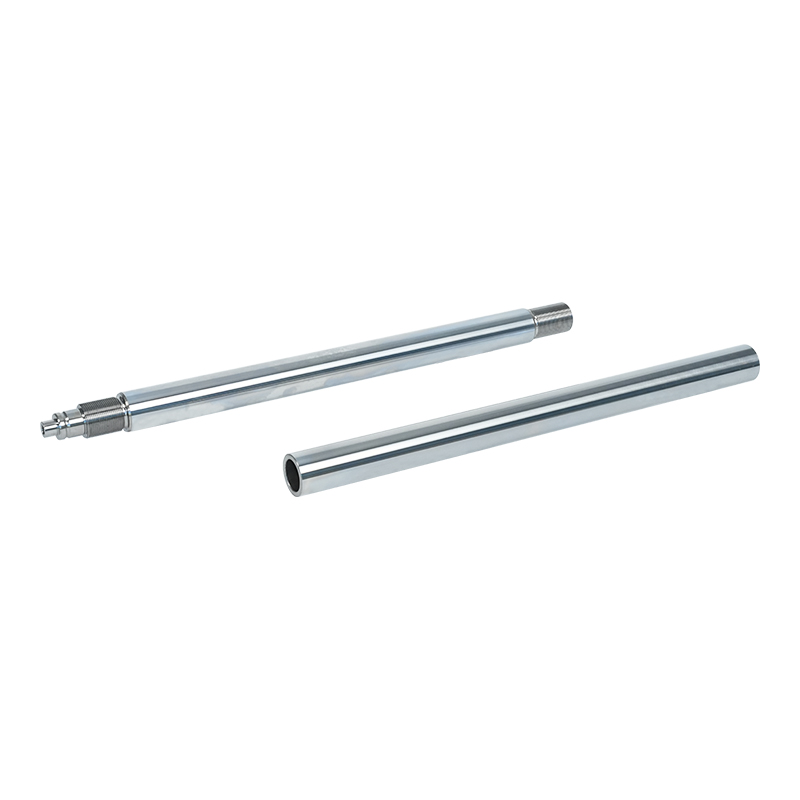 Stelo idraulico rivestito in cromo duro e bianco latte Combinando uno strato inferiore bianco latte con uno strato superiore cromato duro, questa asta del pistone offre una migliore resistenza alla corrosione per applicazioni marine o ad alta umidità, pur mantenendo la resistenza all'usura per prestazioni affidabili. Visualizza il prodotto →
Un'altra via consolidata è quella del nichel più cromo duro. Lo strato intermedio di nichel offre una migliore resistenza agli attacchi chimici, soprattutto in ambienti acidi o ad alta temperatura. Questo sistema di rivestimento è spesso indicato per la lavorazione dei minerali e per alcune applicazioni idrauliche.
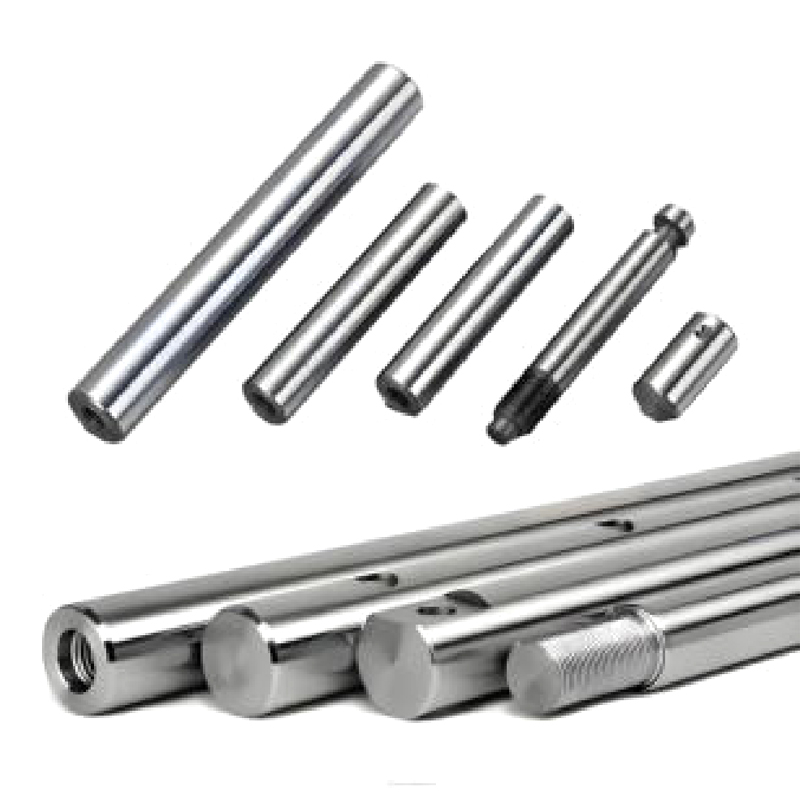
Stelo idraulico rivestito in nichel e cromo duro Con uno strato inferiore in nichel e uno strato superiore in cromo duro, questa asta del pistone offre una maggiore resistenza chimica in ambienti acidi o ad alta temperatura, rendendola adatta alla lavorazione dei minerali e ai sistemi idraulici esigenti. Visualizza il prodotto → Alternative come rivestimento ceramico, rivestimento laser e QPQ vengono scelte quando l'applicazione richiede una durezza ancora maggiore, una migliore resistenza termica o una chimica superficiale completamente diversa. Questi sono più specializzati e solitamente più costosi del cromo duro. Per molti cilindri idraulici il rapporto prezzo/prestazioni è ancora a favore della cromatura dura.
Le aste dei pistoni con cromatura dura vengono utilizzate ovunque i cilindri idraulici o pneumatici siano sottoposti a movimento continuo e condizioni gravose. I settori principali includono macchine edili, attrezzature minerarie, impianti metallurgici, macchinari portuali e navali, progetti di tutela dell'acqua e attrezzature per giacimenti petroliferi. Il filo conduttore sono cicli di lavoro elevati, contaminazione abrasiva ed esposizione agli elementi.
Un fornitore che lavora direttamente con i produttori di apparecchiature avrà una migliore comprensione di ciò che richiedono questi settori. Ad esempio, un produttore con rapporti consolidati con i principali produttori di macchine edili avrà familiarità con le tolleranze e i requisiti di prova per i cilindri degli escavatori. Questo tipo di esperienza si manifesta nella consistenza delle canne consegnate.
Per evitare costose sorprese, tieni presente questi punti.
Innanzitutto, definire l'ambiente di lavoro. La bombola è esposta all'acqua di mare, all'acqua di miniera acida o ad elevata umidità? Le risposte determinano lo spessore del rivestimento e se un singolo strato di cromo duro è sufficiente.
In secondo luogo, specificare la tolleranza. La cromatura dura aggiunge uno spessore misurabile all'asta. Se è necessario un diametro finito di 40 mm, lo spessore del rivestimento deve essere compreso nel sovrametallo. È qui che i fornitori esperti ti fanno risparmiare tempo.
Terzo, guarda la documentazione. Un produttore di canne affidabile dovrebbe essere in grado di fornire certificati dei materiali, rapporti sullo spessore della placcatura e certificazioni del sistema di qualità come ISO 9001 e ISO 14001. Queste certificazioni indicano che il fornitore ha un processo controllato e ripetibile.
In quarto luogo, considerare il costo totale, non il prezzo unitario. Un'asta con una cromatura più spessa e una finitura lucida può costare di più in anticipo ma può prolungare la durata di parecchie volte. Nei macchinari pesanti, una singola riparazione non pianificata può facilmente superare il risparmio iniziale sui costi derivante da una barra più economica.
Infine, confermare la capacità produttiva. Se avete bisogno di una fornitura costante di bielle, chiedete informazioni sulle dimensioni dello stabilimento del fornitore e sulla pianificazione della produzione. Un produttore con una struttura più grande e una catena di processo composta da più fasi può fornire tempi di consegna più affidabili.
Scegliere uno stelo con cromatura dura non significa scegliere il prezzo più basso. Si tratta di adattare il rivestimento alle condizioni di lavoro e di affidarsi a un partner con un reale controllo del processo. Quando l'asta è placcata correttamente, diventa il componente silenzioso che mantiene il sistema idraulico in funzione giorno dopo giorno.
Contattaci
+86-137-0618-5800
No. 3 Dujuan West Road, città di Hudai, distretto di Binhu, città di Wuxi, provincia di Jiangsu
Mettiti in contatto
Cellulare