La lunghezza dell'impegno del filo influisce più della forza di tenuta
Quando la testa del pistone viene filettata sullo stelo come parte di un gruppo stelo, la lunghezza di impegno di tale connessione filettata non si limita a determinare il grado di sicurezza con cui i due componenti sono uniti. Un impegno insufficiente del filo concentra lo stress sui primi fili che entrano in contatto, il che, a causa di cicli ripetuti, può portare a rotture per fatica esattamente in quel punto, anche se la connessione non si allenta mai meccanicamente. Questo è il motivo per cui le specifiche di impegno della filettatura per i gruppi di stelo del pistone sono generalmente espresse come multiplo del diametro della filettatura anziché come lunghezza fissa, poiché l'impegno appropriato è proporzionale al carico che la connessione deve sopportare.
Anche i metodi di blocco del thread contano qui. Una connessione che si basa esclusivamente sulla coppia per rimanere sicura può allentarsi gradualmente sotto le vibrazioni e i cicli di pressione tipici del funzionamento idraulico, motivo per cui molti gruppi di steli del pistone incorporano una funzione di bloccaggio meccanico, un frenafiletti adesivo o un dado di bloccaggio oltre alla coppia adeguata, anziché dipendere solo dall'attrito.
Le connessioni della testa del pistone saldate o lavorate falliscono in modo diverso
Le teste dei pistoni possono essere fissate allo stelo tramite una connessione filettata e lavorata oppure tramite una connessione saldata e la scelta influisce non solo sul costo di assemblaggio ma anche sul comportamento della connessione sotto stress nel tempo. Una connessione filettata lavorata tende a guastarsi gradualmente, spesso mostrando segni precoci come un leggero allentamento o una piccola perdita prima che si verifichi un guasto completo, il che offre ai team di manutenzione una finestra di allerta. Una connessione saldata, al contrario, è generalmente più resistente in condizioni normali, ma può rompersi più bruscamente se è presente un difetto di saldatura, poiché non vi è alcun allentamento meccanico che segnali un problema in via di sviluppo prima che la giunzione ceda.
Perché i metodi di ispezione differiscono tra i due
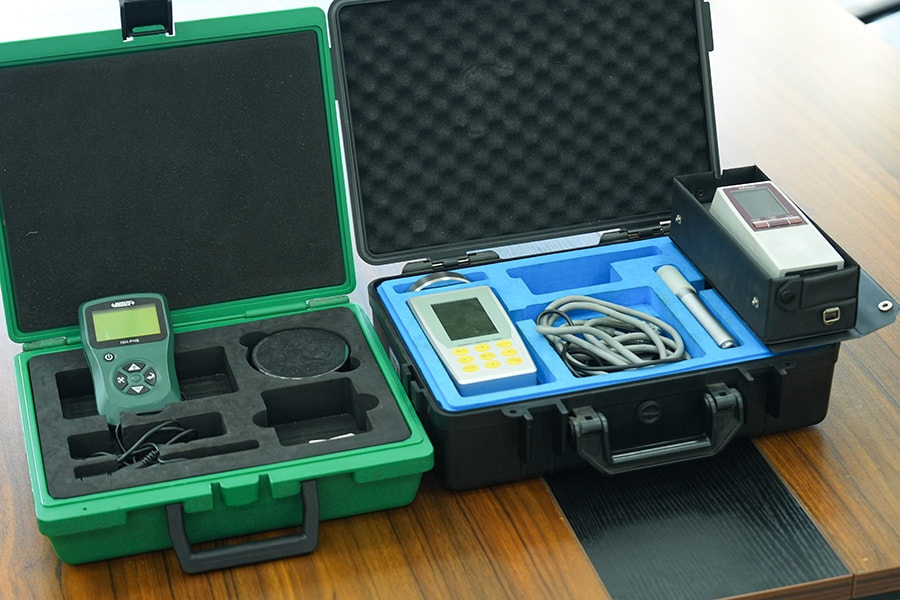
I gruppi di steli saldati richiedono generalmente metodi di prova non distruttivi come l'ispezione a ultrasuoni o con liquidi penetranti per verificare l'integrità della saldatura prima che il gruppo entri in servizio, poiché l'ispezione superficiale da sola non è in grado di rivelare difetti di saldatura sotto la superficie. Gli assemblaggi filettati, d'altro canto, possono spesso essere verificati mediante test di coppia e ispezione visiva della filettatura, che è relativamente più semplice da eseguire come parte del controllo di qualità di routine.
Le tolleranze delle scanalature di tenuta hanno una portata più lunga di quanto le persone si aspettano
La scanalatura ricavata nella testa del pistone per trattenere la guarnizione del pistone deve soddisfare tolleranze dimensionali strette e piccole deviazioni in questo caso hanno conseguenze che si estendono ben oltre la guarnizione stessa. Una scanalatura leggermente troppo larga consente alla guarnizione di spostarsi sotto pressione, provocando un'usura irregolare ed eventuali perdite del bypass. Una scanalatura leggermente troppo stretta può schiacciare la guarnizione durante l'installazione, creando un punto debole che si guasta precocemente anche se il gruppo circostante appare perfettamente funzionante. Poiché questa scanalatura è una caratteristica fissa della testa del pistone finita, correggere un problema di tolleranza dopo la lavorazione solitamente significa scartare il componente anziché rilavorarlo.
- La tolleranza della larghezza della scanalatura influisce direttamente su quanto la guarnizione può muoversi sotto il ciclo di pressione
- La profondità della scanalatura influisce sulla compressione della tenuta, che influenza sia le prestazioni della tenuta che la durata della tenuta
- La finitura superficiale all'interno della scanalatura è importante quasi quanto la finitura sullo stelo, poiché una superficie ruvida della scanalatura può abradere la guarnizione dall'interno
- Spigoli vivi o bave lasciate dalla lavorazione sono una causa comune ed evitabile di danni precoci alle guarnizioni durante l'installazione
La concentricità tra stelo e pistone influisce sull'usura molto prima che sulla funzionalità
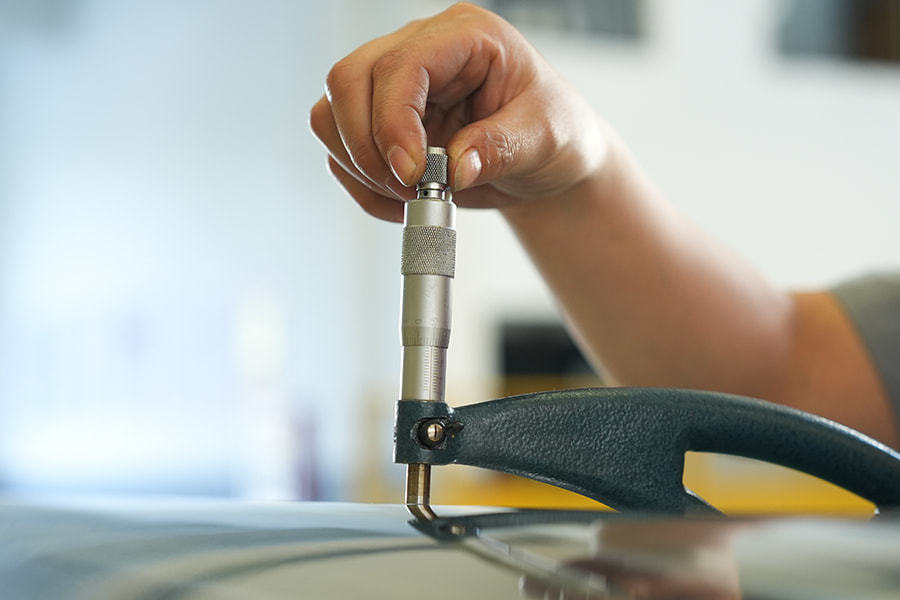
A gruppo stelo pistone può funzionare normalmente per un certo periodo di tempo anche con un leggero errore di concentricità tra la linea centrale dello stelo e la testa del pistone, ma tale disallineamento si manifesta in genere come usura irregolare sull'alesaggio del cilindro o sulle superfici della boccola, ben prima che causi problemi di prestazioni evidenti. Questo è uno dei motivi per cui la concentricità viene controllata come una fase specifica di controllo qualità separata dalla semplice verifica che sia il diametro dello stelo che il diametro del pistone rispettino individualmente le rispettive tolleranze, poiché due componenti corretti individualmente possono ancora essere disallineati quando assemblati insieme.
| Condizione di concentricità | Sintomo precoce | Conseguenza a lungo termine |
| Entro la tolleranza | Usura uniforme su foro e guarnizioni | Vita utile prevista raggiunta |
| Piccola deviazione | Usura delle guarnizioni leggermente disomogenea, non ancora visibile esternamente | Durata della guarnizione ridotta, intervallo di manutenzione anticipato |
| Deviazione significativa | Carico laterale notevole e rigatura del foro | Guasto prematuro del cilindro, possibili danni all'alesaggio |
Testare l'assieme nel suo insieme, non solo i suoi componenti
Una lacuna comune nel controllo qualità consiste nel testare i singoli componenti di un gruppo stelo, come l'asta e la testa del pistone, rispetto alle rispettive specifiche senza mai testare insieme il gruppo completo come unità funzionale. I test di pressione e i cicli di corsa sull'unità assemblata possono rivelare problemi di interazione, come piccoli disallineamenti o punti deboli di connessione, che non verrebbero rilevati quando ciascuna parte viene ispezionata singolarmente. Ciò è particolarmente importante per i gruppi destinati ad applicazioni ad alto numero di cicli come escavatori e macchine per palificazioni, dove le sollecitazioni combinate di pressione, vibrazione e movimento ripetuto compaiono solo quando tutto funziona insieme.
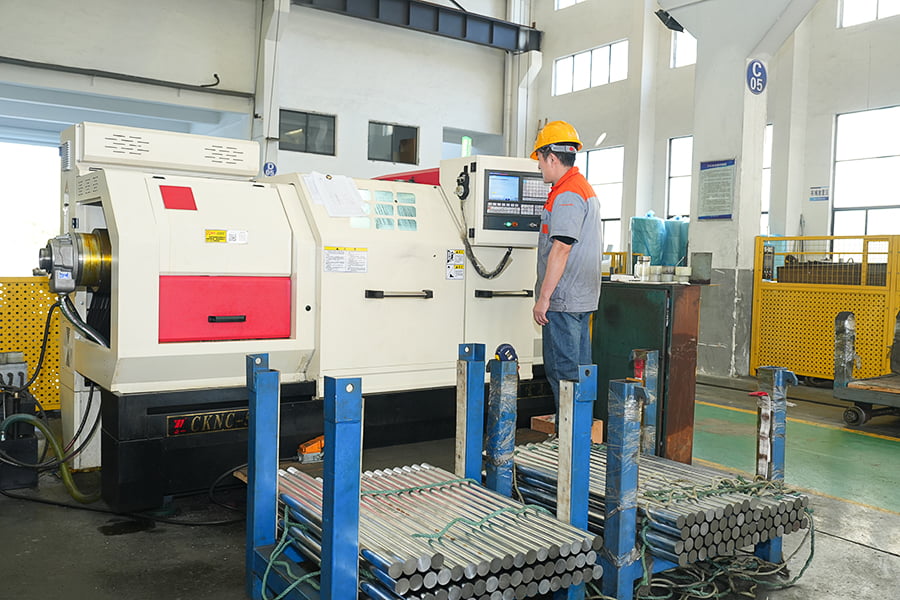
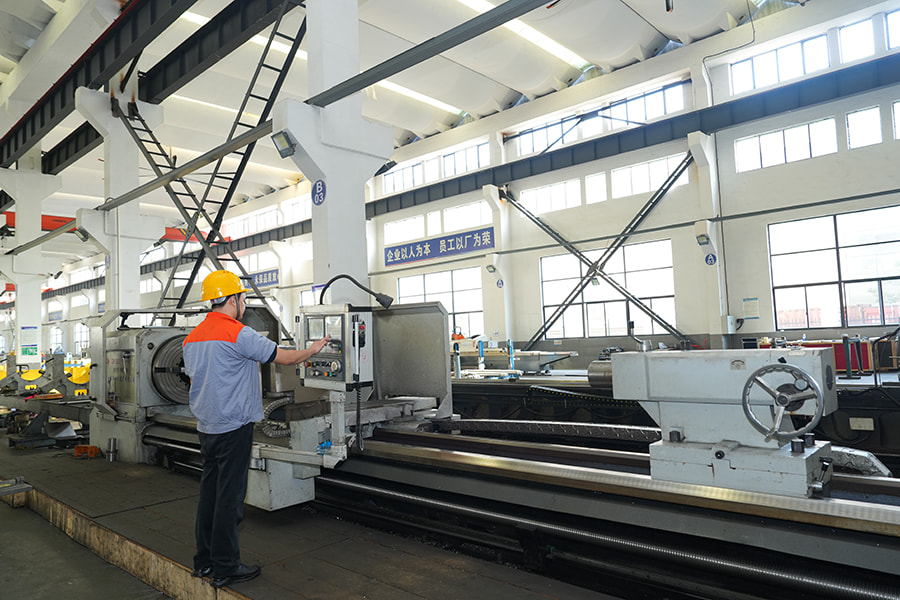
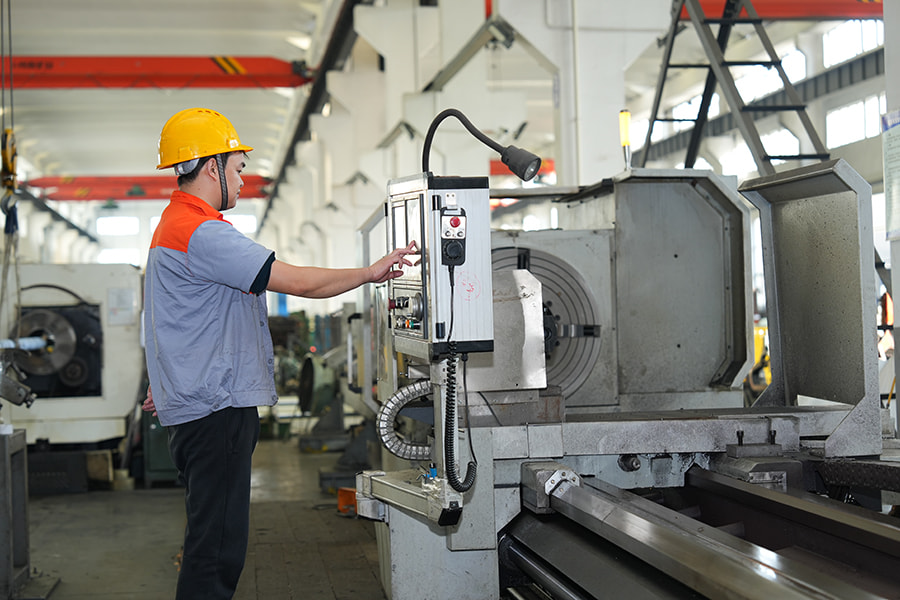
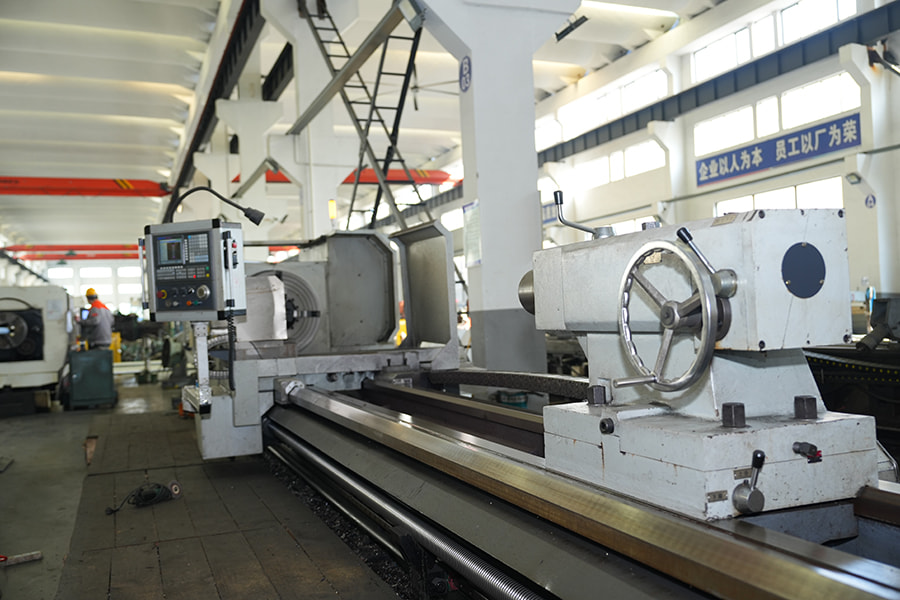
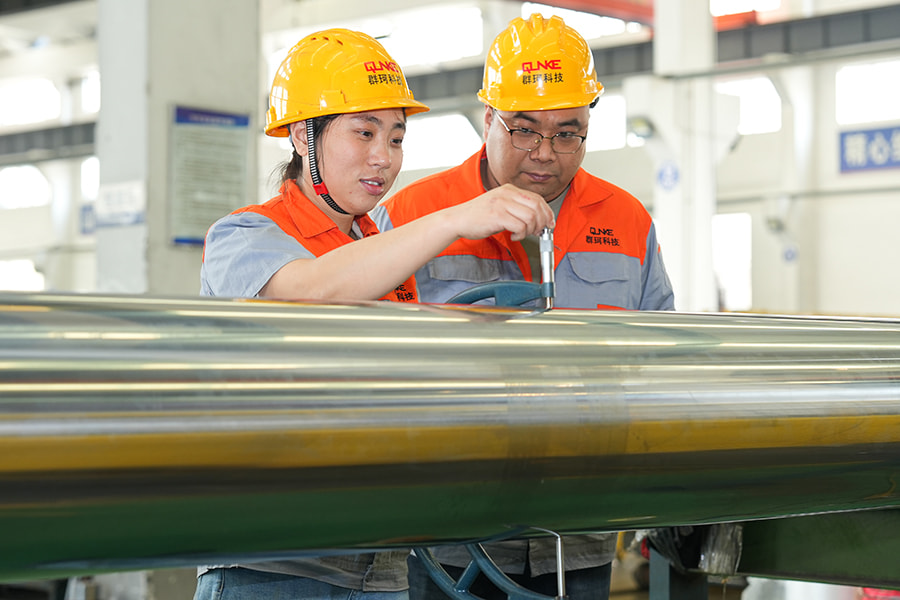
Testiamo i gruppi di stelo del pistone completati come unità complete prima che lascino il nostro stabilimento di Wuxi, poiché i soli test a livello di componente non sempre rilevano il tipo di problemi di interazione che compaiono solo quando l'asta e la testa del pistone lavorano insieme sotto cicli di pressione reali.
Quando un assieme personalizzato risolve un problema di compatibilità, uno standard no
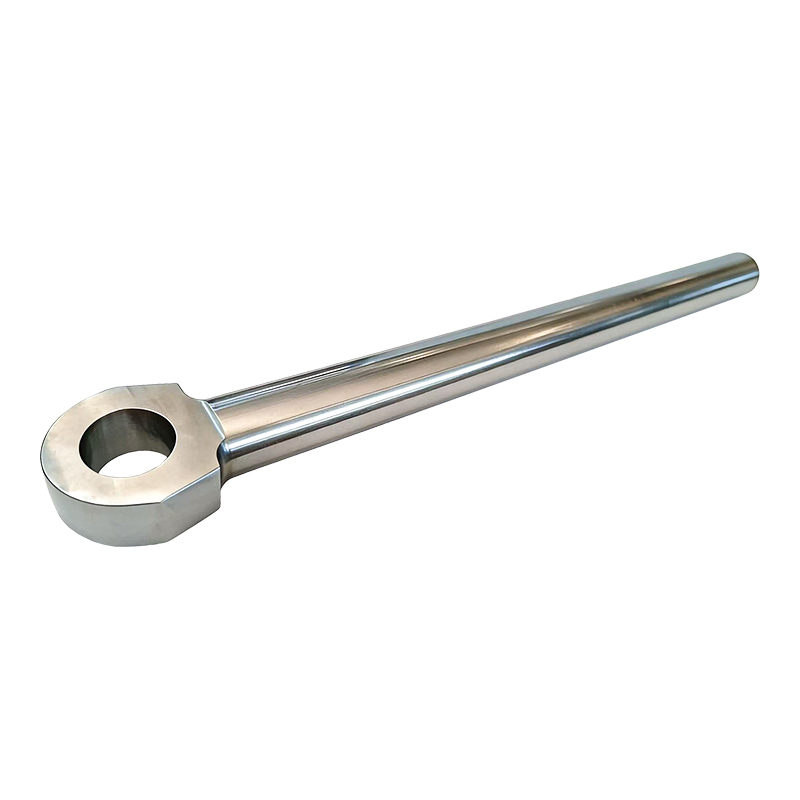
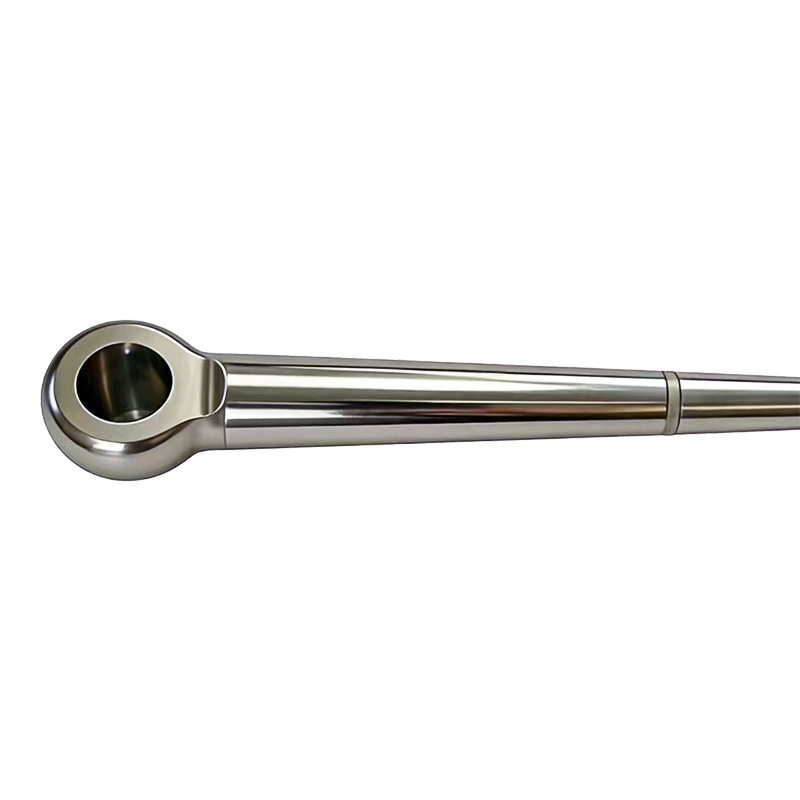
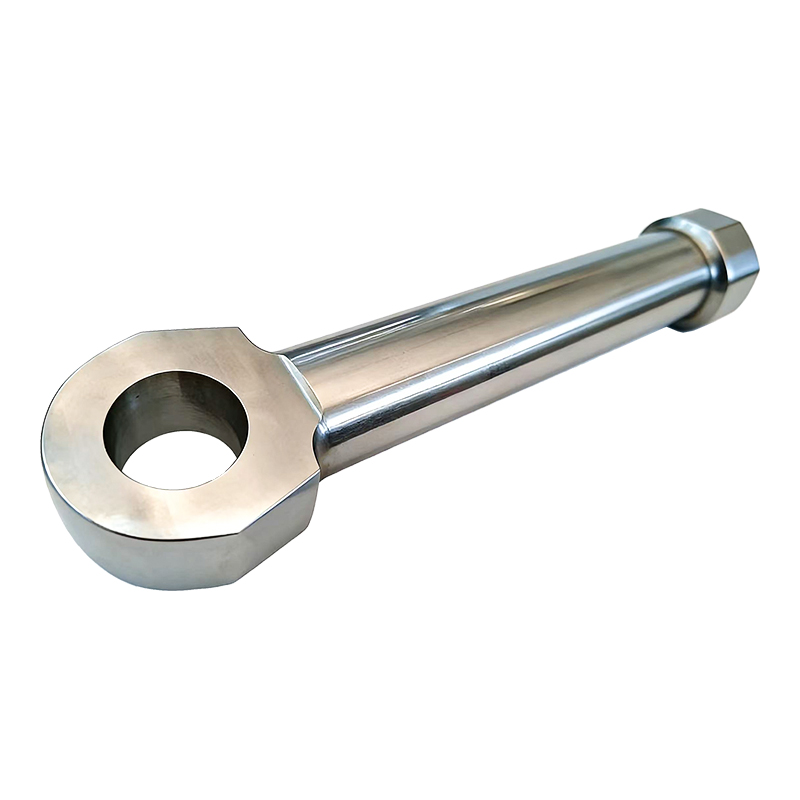
I gruppi stelo standard funzionano bene quando le specifiche dell'attrezzatura sono strettamente allineate con le configurazioni comunemente disponibili, ma i macchinari più vecchi, le attrezzature modificate o gli ambienti operativi unici spesso necessitano di qualcosa costruito secondo requisiti specifici piuttosto che adattato da una parte del catalogo. Una consuetudine gruppi di steli di pistoni idraulici consentono di regolare contemporaneamente il passo della filettatura, lo stile di montaggio, le dimensioni della scanalatura di tenuta e il trattamento superficiale, anziché forzare un compromesso su una specifica per adattare una parte standard altrove.
- Apparecchiature più vecchie o fuori produzione le cui specifiche originali non corrispondono più alle attuali offerte standard
- Applicazioni in ambienti corrosivi o abrasivi che richiedono trattamenti superficiali non standard sull'intero assemblaggio
- Attrezzatura modificata rispetto al design originale, in cui i punti di montaggio o la lunghezza della corsa non corrispondono più a una parte standard
- Situazioni che richiedono set di gruppi abbinati con prestazioni costanti garantite su più unità
Data la gamma di attrezzature che abbiamo supportato nei macchinari edili, nei giacimenti petroliferi e nelle operazioni minerarie, i gruppi di steli dei pistoni personalizzati tendono a essere realizzati più spesso quando un pezzo di attrezzatura è stato modificato o riparato in modi che non corrispondono più alle specifiche originali di fabbrica.