2026-10-09
Uno stelo rivestito è uno di quei componenti che decide silenziosamente la durata di un cilindro idraulico. È l'unica superficie mobile che un cilindro espone al mondo esterno e ogni scheggiatura, graffio, deposito di sale o ruggine che si deposita su di esso alla fine ritorna sotto la guarnizione e nell'olio. Molto prima che un cilindro si guasti sul campo, la superficie dello stelo di solito racconta la storia.
Macchinari Wuxi Qunke costruisce cilindri idraulici, cilindri pneumatici e steli di pistoni di precisione dal 2008 e per gran parte del tempo il lavoro di rivestimento ha fatto parte della routine quotidiana. Quello che segue è una guida pratica: cosa fa realmente un rivestimento su uno stelo, quali trattamenti superficiali si adattano alle condizioni di lavoro e come la scelta interagisce con guarnizioni, fluidi e manutenzione.
Meccanicamente, un'asta del pistone trasferisce il carico dal pistone attraverso la testata. Due aree diverse della stessa parte svolgono due lavori completamente diversi. Sotto la guarnizione, lo stelo è una superficie scorrevole e la tolleranza del diametro, la rotondità e la ruvidità determinano se la guarnizione mantiene la pressione per anni o inizia a lacrimare dopo poche migliaia di cicli. All'esterno del cilindro, la stessa asta è una superficie strutturale esposta che è esposta a pioggia, polvere, ghiaia, sale e prodotti chimici di lavaggio.
Un rivestimento è il modo in cui questi due lavori vengono separati. L'acciaio di base fornisce resistenza e rigidità, mentre il rivestimento fornisce durezza, basso attrito e protezione dalla corrosione esattamente dove si verifica il danno.
Gli acciai al carbonio come 1045 e 4140 sono i cavalli di battaglia della produzione di verghe, ma non rivestiti arrugginiscono rapidamente in aria umida o costiera. Una volta che inizia la ruggine, le cavità si trasformano in bordi abrasivi che radono il materiale dal labbro della guarnizione e la perdita inizia molto prima che qualcosa sembri evidentemente rotto. Anche prima che si formino vaiolature, l'attrito a secco tra l'acciaio nudo e una guarnizione in poliuretano o NBR aumenta la temperatura locale e accelera l'usura.
L'acciaio inossidabile risolve il problema della corrosione ma porta con sé alcuni problemi: è relativamente morbido, soggetto a grippaggio e costoso con i grandi diametri. Per la maggior parte delle aste idrauliche e pneumatiche, la risposta pratica è quindi un rivestimento in acciaio al carbonio o legato, con il rivestimento scelto per l'ambiente in cui lavora effettivamente la macchina.
I nomi dei rivestimenti possono creare confusione perché alcuni descrivono una famiglia piuttosto che una singola ricetta. In pratica, i percorsi che compaiono più spesso sulle aste dei pistoni rientrano in quattro gruppi: cromatura galvanica, strati galvanici compositi, strati applicati termicamente come rivestimenti ceramici e laser e trattamenti di diffusione come QPQ.
La cromatura dura rimane l'impostazione predefinita per il servizio idraulico generale, e per una buona ragione. Lo strato elettrolitico ha generalmente uno spessore compreso tra 20 e 50 micron, raggiunge circa 800-1.000 HV e offre un coefficiente di attrito molto basso rispetto ai comuni composti di tenuta. Questa combinazione mantiene bassa la temperatura delle guarnizioni e resiste alle piccole particelle abrasive che riescono a superare i tergicristalli.
Il suo punto debole è la porosità e la microfessurazione. In una macchina interna ben lubrificata questo raramente ha importanza, ma in ambienti costieri o chimici la corrosione può insinuarsi attraverso quelle sottili fessure e sollevare lo strato sottostante. Ecco perché esistono gli strati compositi.
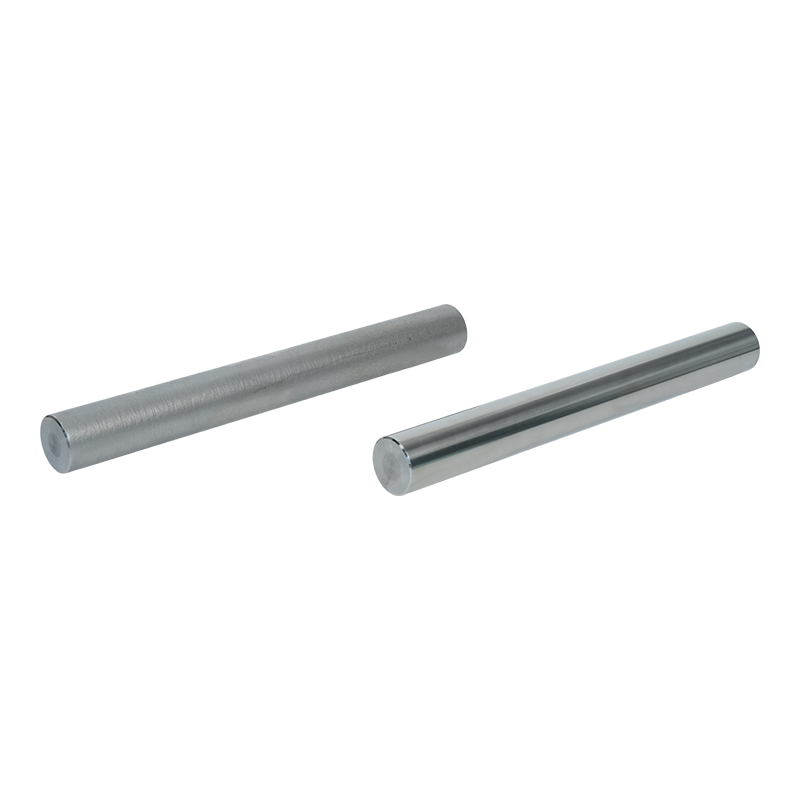
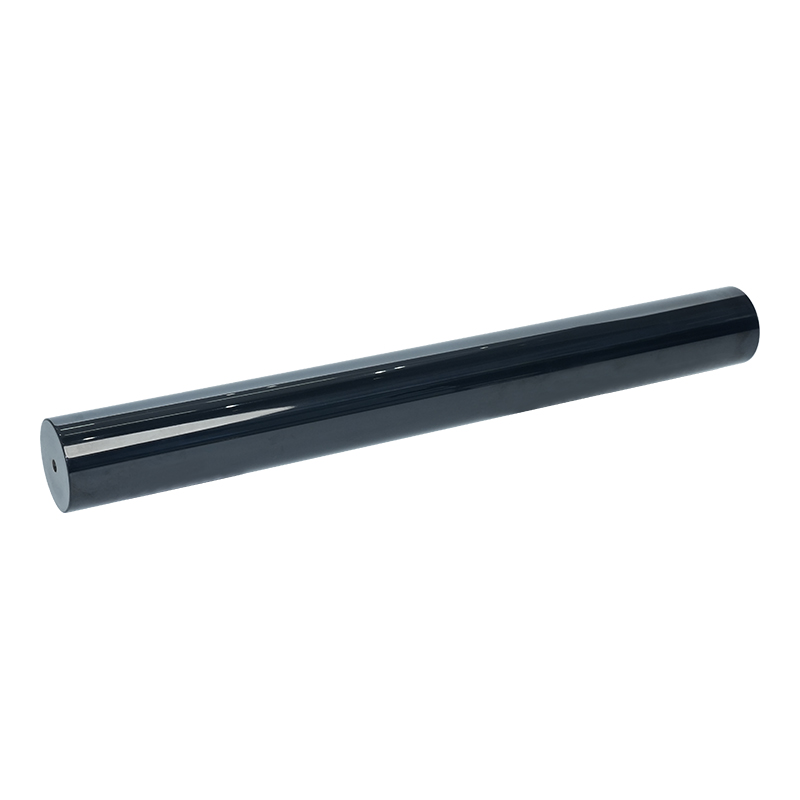
 Asta del pistone del cilindro idraulico con cromatura dura Stelo con rivestimento in cromo elettrolitico per cilindri idraulici, disponibile in acciaio e inox, con spessore controllato e lavorazioni personalizzate. Visualizza il prodotto →
Un percorso composito prevede uno strato più morbido e più resistente alla corrosione nella parte inferiore e uno strato cromato duro nella parte superiore. Il cromo bianco latte come strato di base con cromo duro sopra è un abbinamento familiare, e il nichel seguito dal cromo duro funziona secondo lo stesso principio: lo strato barriera blocca l'umidità e le sostanze chimiche, mentre lo strato esterno sopporta l'usura. Entrambi necessitano di passaggi di placcatura aggiuntivi, tempi di consegna più lunghi e un controllo più rigoroso del bagno, quindi di solito sono riservati ad apparecchiature che vivono veramente all'aperto o vicino all'acqua salata.
Quench-polish-quench è un trattamento di diffusione anziché di strato depositato: la superficie viene nitrurata in un bagno di sale, lucidata e quindi ossidata. Poiché non viene aggiunto nulla sopra, non c'è nessuno strato che possa sfaldarsi e il cambiamento dimensionale è minimo, il che rende QPQ attraente per barre sottili e parti soggette a tolleranze strette. Tuttavia, la cassa è poco profonda, in genere decine di micron, quindi non è un rimedio per scriccature profonde o forti abrasioni.
La tabella seguente riassume il confronto tra questi percorsi in termini di produzione quotidiana. Le cifre sono intervalli tipici piuttosto che specifiche fisse, poiché lo spessore dello strato è normalmente concordato per progetto.
| Percorso di rivestimento | Strato tipico | Punto di forza principale | La migliore vestibilità | Punti da guardare |
|---|---|---|---|---|
| Cromatura dura | 20-50 µm | Resistenza all'usura con basso attrito | Cilindri idraulici e pneumatici generali in condizioni moderate | I pori e le microfessure possono consentire l'inizio della corrosione al di sotto |
| Cromo bianco latte più cromo duro | Due strati, 30-60 µm totali | Protezione dalla corrosione combinata con una superficie esterna dura | Attrezzature umide, costiere e mobili | Più fasi del processo e controllo più rigoroso del bagno |
| Nichel più cromo duro | Due strati, 30-70 µm totali | Forte barriera contro prodotti chimici e sale | Servizio marittimo, chimico e minerario | La chimica del bagno di nichel deve essere monitorata attentamente |
| Ceramica (spray al plasma) | 100-300 µm | Resistenza all'abrasione e alle alte temperature | Abrasione aggressiva e condizioni di lavoro a caldo | Necessita di molatura del diamante; verificare la compatibilità del composto della guarnizione |
| Rivestimento laser | 0,3-2 mm prima della lavorazione | Strato di usura spesso, legato metallurgicamente | Minerario, dragaggio, ristrutturazione marina e aste | Costo per pezzo più elevato e sovrametallo di lavorazione aggiuntivo |
| Trattamento QPQ | Custodia di diffusione, 10-30 µm | Resistenza all'usura e alla corrosione con quasi nessuna distorsione | Aste e parti sottili mantenute con tolleranze strette | Profondità della cassa limitata; non è una cura per la scriccatura profonda |
L'ambiente di solito risponde alla domanda sul rivestimento più velocemente di qualsiasi catalogo. Se sono presenti sali, acidi o sostanze chimiche di processo, la decisione è guidata dalla corrosione e gli strati barriera si spostano in avanti. Se sono presenti sabbia, minerale o scorie, la decisione è guidata dall'abrasione e la durezza più lo spessore dello strato contano di più.
Dove abrasione e calore confluiscono, i rivestimenti ceramici guadagnano il loro posto. Uno strato di allumina-titania spruzzato al plasma di poche centinaia di micron è più duro del cromo e tollera temperature superficiali più elevate, motivo per cui appare sui cilindri che lavorano vicino a forni o che maneggiano materiale caldo. Successivamente è necessaria la molatura del diamante per ottenere una finitura adatta alla tenuta e alcuni composti di tenuta dovrebbero essere rivisti prima di impegnarsi.
 Stelo del pistone del cilindro idraulico rivestito in ceramica Rivestimento ceramico spruzzato al plasma per aste di pistoni idraulici, disponibile in nitruro di silicio, allumina/carburo di silicio e opzioni nano-ceramiche per resistenza all'usura e alla corrosione. Visualizza il prodotto →
Un rivestimento non si giudica mai solo in base alla durezza. La ruvidità sotto il sigillo è ciò che effettivamente percepisce il sigillo, quindi una superficie dura ma ruvida può consumare un sigillo più velocemente di una più morbida e liscia. Il cromo è naturalmente liscio e tollerante; le superfici ceramiche e rivestite con laser devono essere rettificate e lucidate fino a un Ra controllato prima dell'assemblaggio. Anche la direzione della macinazione è importante, poiché i segni a spirale possono agire come minuscoli canali di pompaggio.
Due dettagli della produzione sono facili da trascurare. Innanzitutto, gli acciai ad alta resistenza dovrebbero essere cotti dopo la placcatura per ridurre il rischio di infragilimento da idrogeno. In secondo luogo, lo spessore dello strato modifica il diametro finito, quindi il margine di rettifica deve essere pianificato dall'inizio anziché corretto alla fine della linea.
Le nostre aste rivestite e i nostri gruppi di aste finiscono in attrezzature per la tutela dell'acqua, metallurgia, macchine edili, attrezzature navali e portuali, attrezzature per giacimenti petroliferi, macchine minerarie, piattaforme di palificazione ed escavatori. Lo schema è coerente: più difficile è l’ambiente e più lungo è l’intervallo di manutenzione, più le specifiche si spostano dalla cromatura a strato singolo verso superfici composite, ceramiche o rivestite con laser.
Il rivestimento laser è il percorso che consigliamo quando l'usura è veramente grave o quando vale la pena salvare un'asta costosa anziché sostituirla. Poiché lo strato è legato metallurgicamente al metallo di base e può essere costruito fino a un millimetro o più, sopravvive agli urti e all'abrasione grossolana che strapperebbero un sottile strato elettrolitico e conferisce inoltre alle aste usurate una seconda durata di servizio.
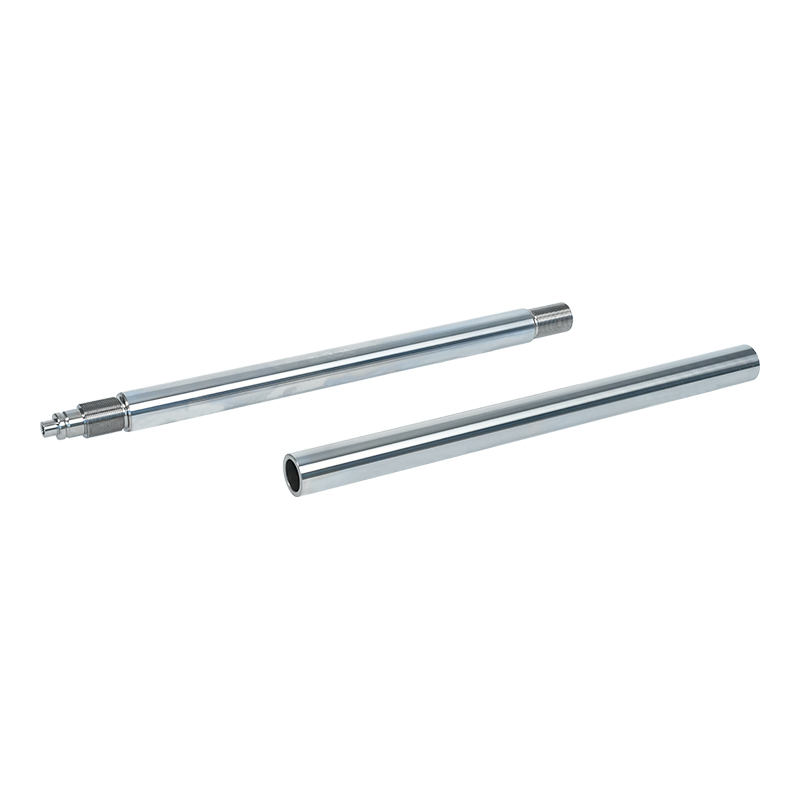
 Asta del pistone del cilindro con rivestimento laser Stelo del pistone rivestito al laser con strati di lega a base di nichel, cobalto o ferro, rifinito mediante rettifica per usura, corrosione e servizio ad alta temperatura. Visualizza il prodotto →
Nessuno di questi rivestimenti si comporta in modo prevedibile senza la disciplina del processo. Da quando abbiamo ottenuto la certificazione ISO 9001 e ISO 14001 nel 2011, abbiamo costruito la nostra produzione di barre attorno a macchine di rettifica e lucidatura CNC e linee di placcatura intelligenti e controllate dal punto di vista ambientale, con spessore del rivestimento, adesione e finitura superficiale controllati in ogni fase anziché solo all'ispezione finale.
La capacità conta tanto quanto il controllo. I nostri stabilimenti ora coprono più di 25.000 metri quadrati e l’espansione del 2022 ha aggiunto una struttura di 20.000 metri quadrati a Wuxi accanto alla nostra filiale di Loudi, che è ciò che consente di eseguire ordini in lotti e assemblaggi personalizzati sullo stesso piano. Se desideri approfondire il lato della lavorazione della storia, la nostra nota su ciò che rende effettivamente precisa una canna spiega come vengono mantenute la tolleranza e la finitura in officina.
La maggior parte dei problemi di rivestimento che riscontriamo sono problemi di specifiche piuttosto che problemi di produzione. Alcuni dettagli inviati con una richiesta risparmiano una grande quantità di avanti e indietro in seguito:
Con queste informazioni, una raccomandazione sul rivestimento richiede solitamente un breve scambio ed è possibile produrre una barra campione prima che venga assegnato l'intero lotto.
A stelo rivestito è una piccola parte di una macchina e gran parte della sua affidabilità. Scegliere lo strato che corrisponde alle reali condizioni di lavoro, piuttosto che quello che sembra più impressionante sulla carta, è ciò che mantiene i cilindri asciutti, le guarnizioni intatte e gli intervalli di manutenzione lunghi. Se non sei sicuro di quale percorso sia adatto alla tua applicazione, inviaci le condizioni di lavoro e esamineremo le opzioni insieme a te.
Contattaci
+86-137-0618-5800
No. 3 Dujuan West Road, città di Hudai, distretto di Binhu, città di Wuxi, provincia di Jiangsu
Mettiti in contatto
Cellulare