2026-07-03
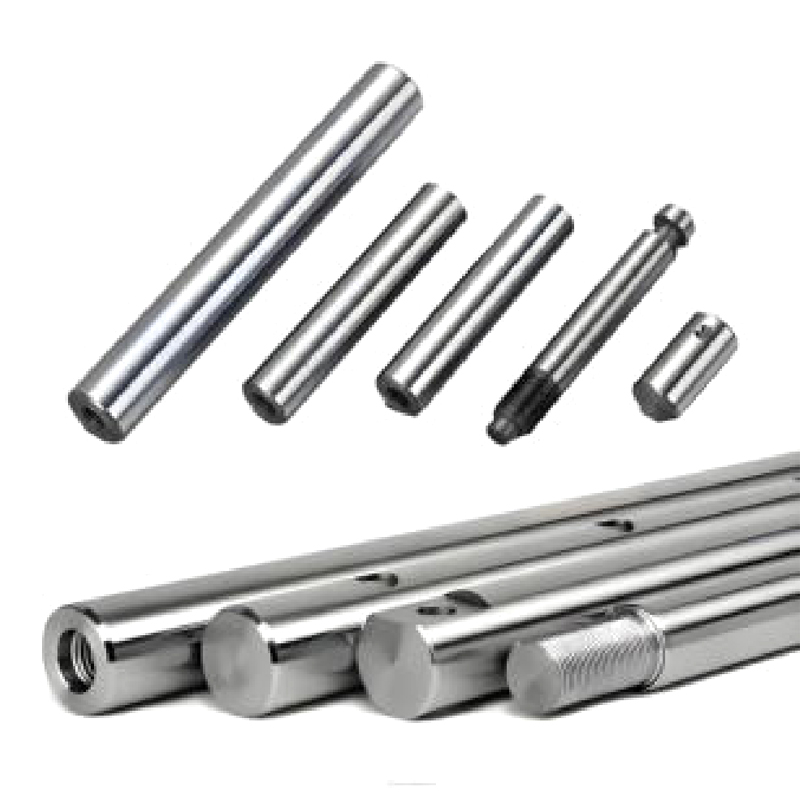
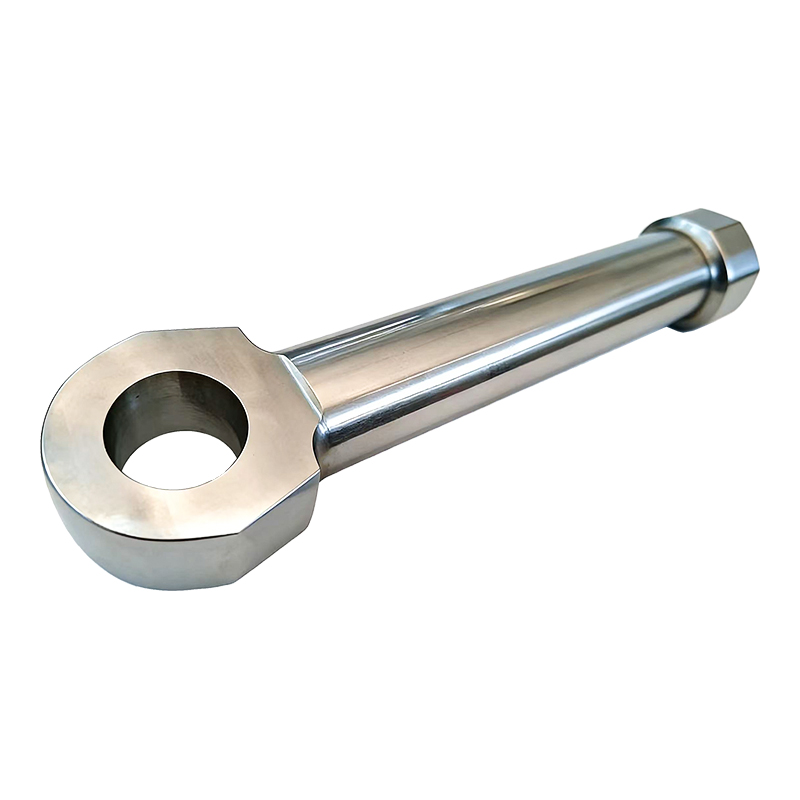
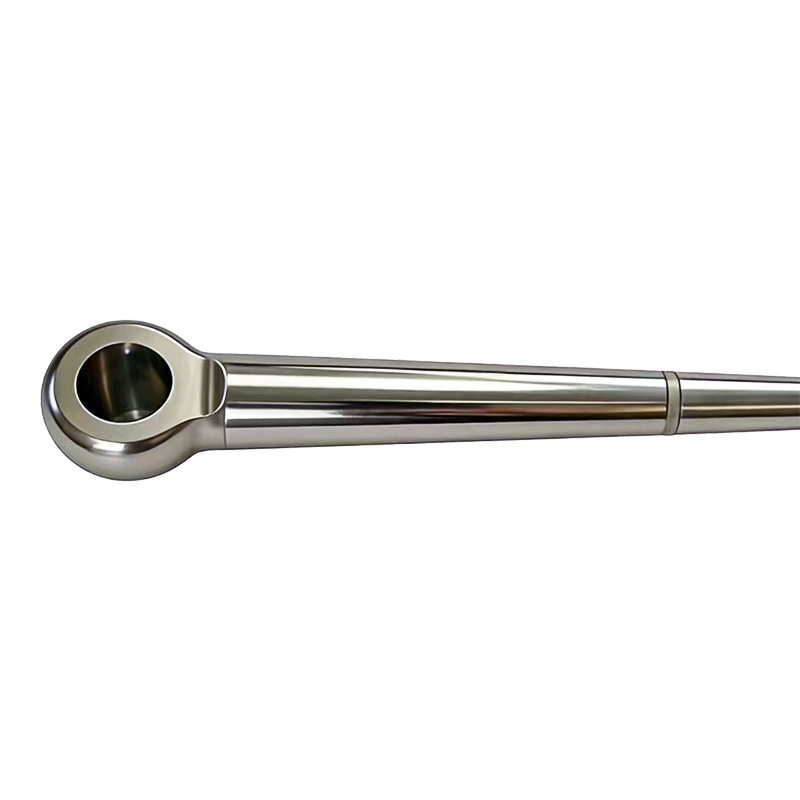
Se ti è mai capitato di guastare precocemente un cilindro idraulico, c'è una buona probabilità che la causa principale risalga allo stelo del pistone, non alle guarnizioni o al corpo del cilindro. La lavorazione di precisione dell'asta del pistone è ciò che determina se un'asta regge sotto ripetuti cicli di pressione o inizia a perdere e rigarsi nel giro di pochi mesi. Questa guida analizza gli aspetti reali della lavorazione di precisione delle bielle, perché ogni passaggio è importante e cosa controllare prima di accettare un lotto da un fornitore.
L'asta del pistone non è semplicemente una barra di metallo che si muove dentro e fuori da un cilindro. È un componente portante e di tenuta a pressione che deve sopravvivere a migliaia o milioni di cicli di estensione e retrazione senza perdere forma, finitura superficiale o rettilineità. Anche una piccola deviazione nella rotondità o nella ruvidità della superficie può accelerare l'usura della guarnizione, consentire il passaggio del fluido o causare la flessione dello stelo sotto carico laterale. Ecco perché la lavorazione di precisione delle aste dei pistoni non viene considerata un aggiornamento opzionale nella maggior parte delle applicazioni industriali: è un requisito di base per qualsiasi cosa utilizzata nei cilindri idraulici, negli attuatori o nei macchinari pesanti.
La differenza di costo tra un'asta lavorata con tolleranze allentate e una lavorata con specifiche di precisione è solitamente piccola rispetto al costo di un guasto prematuro. Uno stelo che si guasta sul campo non necessita solo di essere sostituito: spesso significa tempi di inattività, sostituzione delle guarnizioni e talvolta danni all'alesaggio del cilindro stesso.
La lavorazione di precisione dell'asta del pistone segue in genere una sequenza di fasi di lavorazione e finitura, ciascuna delle quali si basa sulla precisione della forma. Saltare o affrettare una qualsiasi di queste fasi tende a manifestarsi in seguito come un problema funzionale.
La barra grezza viene prima tornita su un tornio per abbassarla vicino al diametro finale, rimuovendo la maggior parte del materiale in eccesso e stabilendo la forma cilindrica di base. Questa fase pone le basi per ogni passaggio successivo, quindi la concentricità e la consistenza qui contano anche se la finitura superficiale è ancora ruvida a questo punto.
Dopo la tornitura, la barra viene sottoposta a una rettifica senza centri o cilindrica per portare il diametro entro una tolleranza ristretta e migliorare la rettilineità. La rettifica è il luogo in cui si ottiene effettivamente la maggior parte della precisione dimensionale, poiché rimuove le piccole incongruenze lasciate dalla tornitura e produce una finitura superficiale molto più fine.
Un passaggio di lucidatura rifinisce ulteriormente la superficie, mirando ai bassi valori di ruvidità superficiale richiesti per un buon contatto di tenuta. Questo passaggio influisce direttamente sul modo in cui l'asta interagisce con le guarnizioni idrauliche: un'asta troppo ruvida consumerà rapidamente le guarnizioni, mentre una eccessivamente liscia nel modo sbagliato può effettivamente ridurre la ritenzione di lubrificazione.
Le barre lunghe, in particolare, possono sviluppare leggere piegature durante le fasi precedenti di lavorazione o trattamento termico. Un processo di raddrizzamento, spesso eseguito meccanicamente sotto pressione controllata, corregge questo problema prima dell'ispezione finale in modo che l'asta funzioni in modo coerente per tutta la sua lunghezza sotto carico.
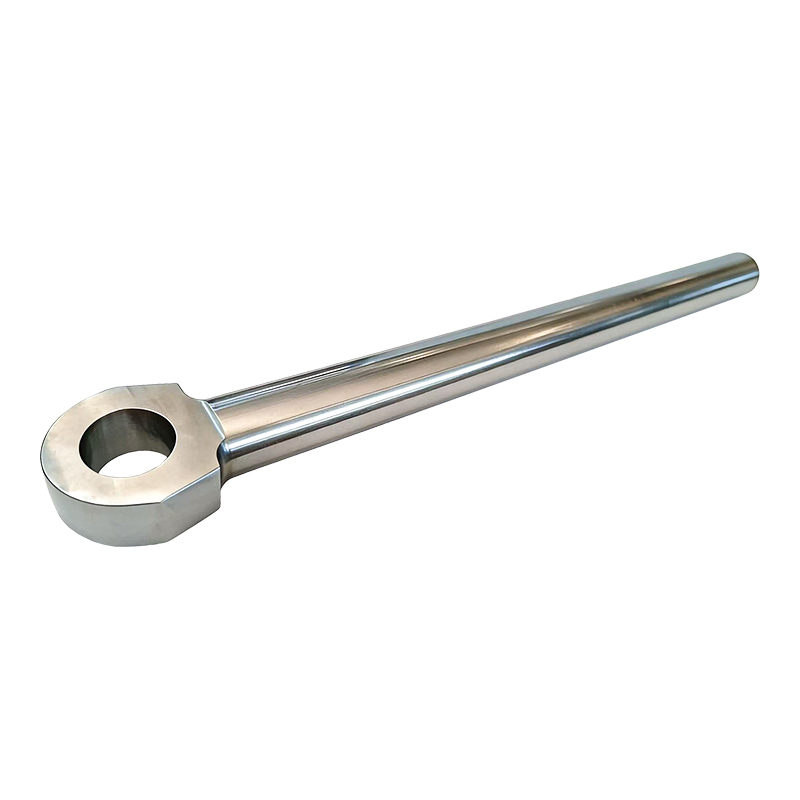
La sola lavorazione meccanica non rende uno stelo pronto per applicazioni impegnative. I trattamenti superficiali aggiungono durezza, resistenza alla corrosione e protezione dall'usura che l'acciaio grezzo lavorato non ha da solo. Trattamenti diversi si adattano ad ambienti operativi diversi e la scelta di quello sbagliato è una causa comune di cedimento precoce dell'asta.
| Trattamento | Vantaggio principale | Caso d'uso tipico |
| Cromatura dura | Elevata resistenza all'usura, buona protezione dalla corrosione | Cilindri idraulici per uso generale |
| Rivestimento in nichel-cromo | Resistenza alla corrosione migliorata rispetto al cromo standard | Ambienti marini, offshore e umidi |
| Tempra ad induzione | Maggiore durezza superficiale pur mantenendo un nucleo resistente | Attrezzature industriali e mobili per carichi pesanti |
| Rivestimento in ceramica | Eccellente resistenza all'usura e agli agenti chimici | Ambienti chimici aggressivi o ad alto ciclo |
| Nitrurazione | Durezza superficiale profonda senza variazioni dimensionali significative | Applicazioni di precisione sensibili alla distorsione |
Quando si valutano le capacità di lavorazione di precisione delle bielle di un fornitore, alcune specifiche misurabili dicono molto di più di una generica affermazione di "alta precisione". Questi sono i numeri che vale la pena chiedere direttamente.
La maggior parte dei guasti allo stelo del pistone possono essere ricondotti a una carenza in una delle fasi di lavorazione sopra descritte. Le aste rettificate in modo incoerente spesso mostrano segni di usura non uniformi una volta installate, poiché la guarnizione entra in contatto con una superficie leggermente irregolare ad ogni corsa. Uno scarso raddrizzamento lascia le aste soggette a carico laterale sotto pressione, il che accelera sia l'usura delle guarnizioni che l'affaticamento dell'asta nel tempo.
I problemi di rivestimento sono un altro problema frequente, in particolare quando lo spessore della placcatura non è uniforme o l'adesione è debole. Un rivestimento che si sfalda o si consuma prematuramente espone il metallo di base alla corrosione, che può rapidamente trasformare un piccolo difetto superficiale in un'asta che necessita di una sostituzione completa. Scegliere un fornitore che documenti e controlli ciascuna di queste variabili fa solitamente la differenza tra una canna che dura per anni e una che causa ripetuti problemi di manutenzione.
Prima di affidarsi a un fornitore per la lavorazione di precisione delle aste dei pistoni, vale la pena ottenere risposte chiare ad alcune domande pratiche piuttosto che fare affidamento su affermazioni di marketing generiche.
La lavorazione di precisione dell'asta del pistone non è un singolo passaggio che puoi spuntare da un elenco: è una catena di decisioni relative alla lavorazione e alla finitura che devono essere tutte tenute insieme. Una canna perfettamente affilata ma scarsamente rivestita fallirà altrettanto velocemente di una ben rivestita ma scarsamente rivestita. Ottenere in anticipo una documentazione chiara e tolleranze misurabili da un fornitore è il modo più affidabile per evitare di scoprire un anello debole dopo che la barra è già in servizio.
Contattaci
+86-137-0618-5800
No. 3 Dujuan West Road, città di Hudai, distretto di Binhu, città di Wuxi, provincia di Jiangsu
Mettiti in contatto
Cellulare