Perché la tradizionale cromatura dura viene riconsiderata
La cromatura dura è stata il rivestimento predefinito per a stelo rivestito per decenni, soprattutto perché offre un ottimo equilibrio tra resistenza all’usura, protezione dalla corrosione e costo relativamente basso. Ma il processo di placcatura stesso si basa sul cromo esavalente, che in molte regioni è soggetto a norme sempre più severe in materia di ambiente e sicurezza sul lavoro. Questa pressione normativa non ha eliminato il cromo duro come opzione, ma ha spinto i produttori a valutare tecnologie di rivestimento alternative che possano eguagliarne le prestazioni senza lo stesso onere di conformità ambientale.
Il cambiamento non è nemmeno puramente normativo. Alcuni dei rivestimenti alternativi emersi come sostituti in realtà superano le prestazioni del tradizionale cromo duro in specifici scenari di usura e corrosione, il che significa che la conversazione si è spostata oltre la semplice conformità e verso un autentico confronto delle prestazioni per determinate applicazioni.
Le microfessurazioni nella cromatura dura non sono sempre un difetto
Un dettaglio che sorprende chi non conosce le specifiche delle bielle idrauliche rivestite è che la cromatura dura sviluppa naturalmente una rete di microfessure come parte del processo di placcatura, e questo non è automaticamente un segno di scarsa qualità. Queste micro-fessure si formano a causa dello stress interno che si accumula man mano che lo strato di cromo si deposita e, in un processo di placcatura adeguatamente controllato, sono distribuite uniformemente e rimangono sufficientemente superficiali da non compromettere le prestazioni complessive del rivestimento.
Quando il micro-cracking diventa un vero problema
Il problema sorge quando le crepe sono distribuite in modo non uniforme, corrono più in profondità del previsto o si collegano tra loro per formare un percorso continuo fino al metallo di base. In tal caso, l'umidità corrosiva o i contaminanti possono farsi strada attraverso il rivestimento e iniziare ad attaccare il substrato sottostante, provocando infine il sollevamento o lo sfaldamento del rivestimento anche se la superficie può sembrare ancora intatta dall'esterno.
Infragilimento da idrogeno: un rischio introdotto dal processo di placcatura stesso
I processi di galvanica utilizzati per applicare il cromo duro possono introdurre atomi di idrogeno nell'acciaio di base durante la reazione di placcatura e, se non trattato, questo idrogeno può migrare nella struttura cristallina del metallo e rendere l'asta più fragile di quanto suggerirebbero le specifiche del materiale originale. Ciò è particolarmente preoccupante per le barre di acciaio ad alta resistenza, poiché le leghe ad alta resistenza tendono ad essere più suscettibili all’infragilimento da idrogeno rispetto ai materiali a resistenza inferiore.
- La cottura post-placcatura, una fase di trattamento termico controllato, viene utilizzata per espellere l'idrogeno assorbito dal metallo di base
- La cottura deve avvenire entro un periodo specifico dopo l'impiattamento, poiché un trattamento ritardato ne riduce l'efficacia
- I materiali per aste con resistenza più elevata generalmente richiedono un controllo più attento di questo passaggio rispetto alle leghe con resistenza standard
- Saltare o accorciare il processo di cottura è una causa comune di inaspettati guasti fragili in barre altrimenti ben lavorate
La cottura post-placcatura è un passaggio standard e non negoziabile nel processo di rivestimento presso il nostro stabilimento di Wuxi, proprio perché l'infragilimento da idrogeno è il tipo di rischio nascosto che non viene visualizzato durante una normale ispezione dimensionale o visiva.
Lo spray termico HVOF come alternativa in crescita
Il rivestimento a spruzzo termico ad alta velocità Oxygen Fuel, o HVOF, è diventato una delle alternative più comuni alla tradizionale cromatura per stelo idraulico rivestito applicazioni. Invece di depositare il metallo attraverso una reazione galvanica, l’HVOF spruzza un carburo di tungsteno riscaldato o un materiale simile sulla superficie dell’asta a velocità estremamente elevata, creando un rivestimento denso con porosità molto bassa. Questo processo tende a produrre un rivestimento con una migliore resistenza all'usura in ambienti abrasivi e non comporta lo stesso rischio di infragilimento da idrogeno associato alla galvanica.
Il compromesso è in genere il costo e la disponibilità delle attrezzature, poiché l'HVOF richiede apparecchiature di spruzzatura specializzate che non sono così ampiamente disponibili come le linee di cromatura convenzionali. Per le applicazioni in cui l'ambiente operativo è particolarmente abrasivo, come i macchinari minerari o di palificazione, il costo iniziale aggiuntivo è spesso giustificato da una durata di servizio significativamente più lunga rispetto al cromo duro standard.
Il test di adesione determina se un rivestimento durerà effettivamente
Un rivestimento può soddisfare tutte le specifiche di spessore e durezza della carta e tuttavia cedere prematuramente se l'adesione tra il rivestimento e il metallo di base non è stata verificata adeguatamente. Una scarsa preparazione della superficie prima del rivestimento, come una pulizia inadeguata o un irruvidimento superficiale insufficiente, possono lasciare un rivestimento meccanicamente sano in isolamento ma scarsamente attaccato al substrato, che si manifesta come sfaldamento o distacco una volta che l'asta è sottoposta a stress operativo reale piuttosto che durante il test statico.
| Metodo di prova | Cosa verifica |
| Prova di piegatura | Se il rivestimento si rompe o si solleva sotto la flessione meccanica |
| Prova trasversale | Forza di legame tra gli strati di rivestimento e il metallo di base a livello micro |
| Prova di nebbia salina | Resistenza alla corrosione e integrità del rivestimento in condizioni di esposizione accelerata |
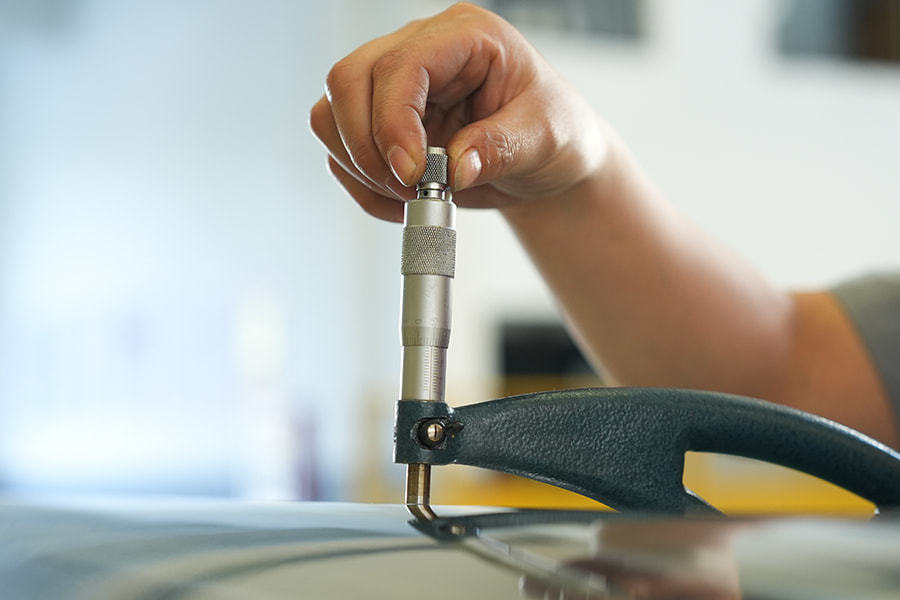
| Misurazione dello spessore | Coerenza della profondità del rivestimento su tutta la superficie dell'asta |
Adattamento della scelta del rivestimento all'ambiente operativo reale
La scelta del rivestimento per l'asta del pistone non è una decisione valida per tutti, poiché ambienti operativi diversi mettono in risalto modalità di guasto diverse. Un rivestimento che funziona bene in un ambiente secco e poco corrosivo potrebbe non reggere in un'applicazione marina o costiera, e un rivestimento ottimizzato per la resistenza alla corrosione non è necessariamente la scelta migliore per un ambiente abrasivo e ricco di particelle come l'estrazione mineraria o lo scavo.
- Il cromo duro standard offre prestazioni affidabili in applicazioni generali su macchinari industriali e edili con esposizione moderata
- I rivestimenti in nichel-cromo o ceramica tendono a resistere meglio in ambienti marini, portuali e costieri con elevata esposizione al sale
- I rivestimenti in carburo di tungsteno applicati con HVOF sono adatti ad ambienti abrasivi come i macchinari minerari e di palificazione in cui l'usura delle particelle è la preoccupazione dominante
- Le applicazioni con rischio combinato di corrosione e abrasione talvolta traggono vantaggio da un approccio di rivestimento stratificato o ibrido piuttosto che da un unico tipo di rivestimento
Nei progetti di tutela dell'acqua, marini e petroliferi per i quali abbiamo fornito aste di pistoni idraulici rivestiti, l'adattamento del rivestimento alla combinazione specifica di condizioni di umidità, abrasione e carico ha costantemente fatto una differenza maggiore in termini di durata rispetto alla semplice scelta del rivestimento con la valutazione più elevata disponibile.