2026-07-09
Se lavori con cilindri idraulici o pneumatici, sai già che lo stelo del pistone è uno dei componenti più critici dell'intero sistema. È la parte che trasferisce la forza dal pistone al carico esterno e lo fa mentre è esposto a pressioni elevate, movimento costante e condizioni ambientali spesso difficili. A stelo solido – a differenza di un'asta cava o tubolare – è un unico pezzo di metallo ininterrotto che corre dal pistone attraverso la testata del cilindro fino al mondo esterno. In questa guida tratteremo cosa sono le bielle solide, di quali materiali sono fatte, come sono prodotte, quali specifiche contano e come scegliere quella giusta per la tua applicazione.
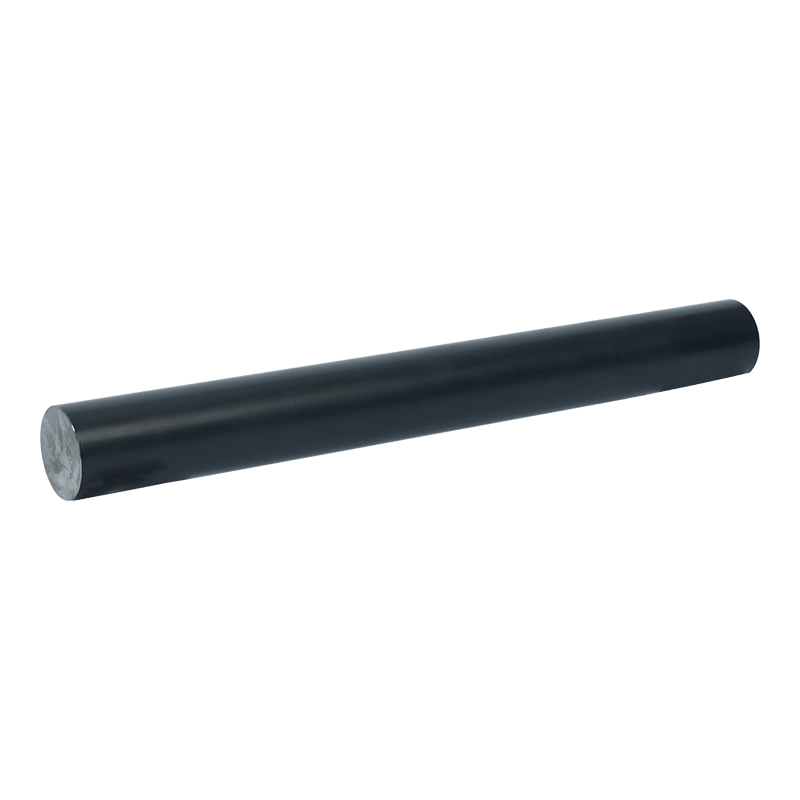
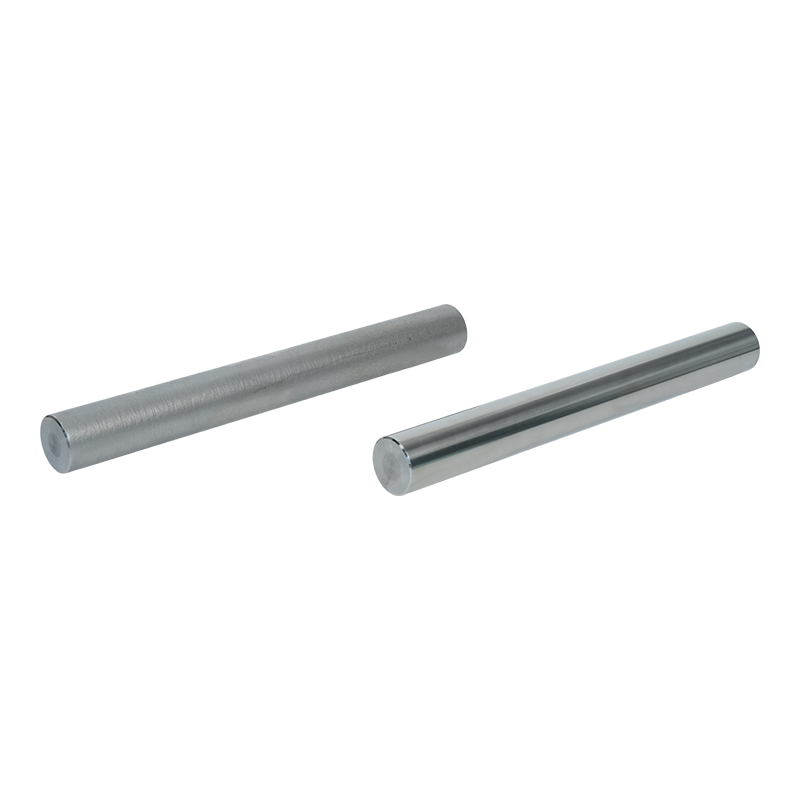
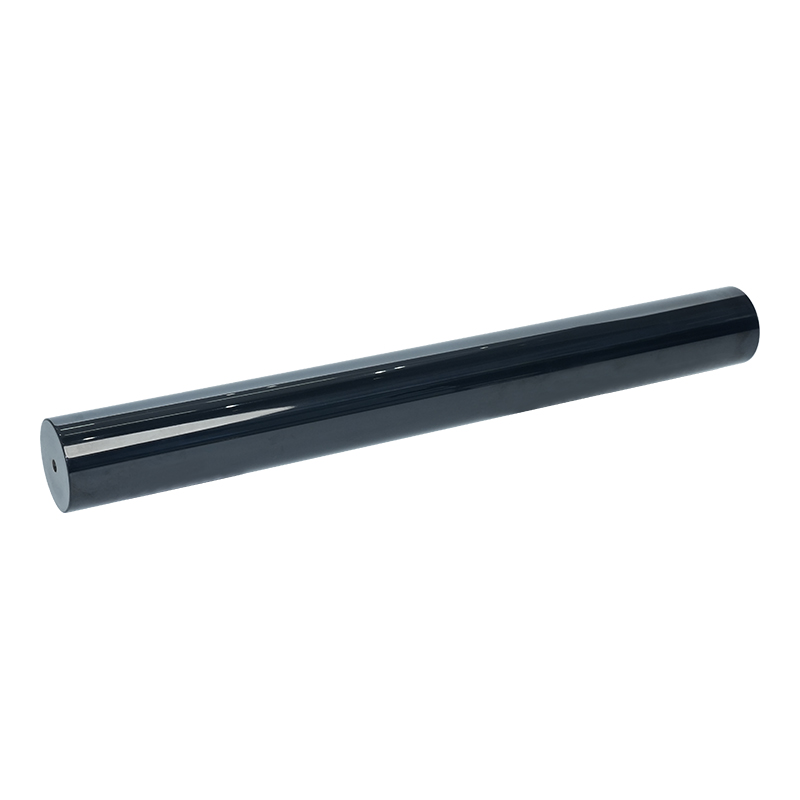
A stelo solido è un'asta metallica cilindrica che collega il pistone all'interno di un cilindro al meccanismo esterno azionato. Si chiama "pieno" perché è costituito da un unico pezzo di materiale – tipicamente acciaio ad alta resistenza – senza alcuna anima cava o passaggio interno. L'asta si estende attraverso la testata, dove è sigillata da un premistoppa per impedire la fuoriuscita di fluido o gas e trasferisce il movimento lineare e la forza generata dal pistone al carico esterno.
Il stelo solido è soggetto a notevoli sollecitazioni meccaniche: forze di trazione e compressione, momenti flettenti, carichi laterali e fatica derivante da cicli ripetuti. Deve inoltre resistere all'usura della guarnizione dello stelo e alla corrosione dovuta all'ambiente operativo. Ecco perché la scelta del materiale, della finitura superficiale e del processo di produzione giusti è assolutamente fondamentale per un funzionamento affidabile.
Il material you choose for your stelo solido influisce direttamente sulla sua resistenza, durata e costo. Ecco i materiali più comuni utilizzati nel settore.
L'acciaio a medio carbonio è il materiale più utilizzato per bielle di pistoni idraulici . Il grado C45 (DIN) o 1045 (AISI) è la scelta standard. Offre un buon equilibrio tra resistenza e tenacità, con una resistenza alla trazione tipicamente intorno a 600–700 MPa. Se adeguatamente indurito e rinvenuto, fornisce un'eccellente resistenza alla fatica a un costo ragionevole. La maggior parte delle aste in acciaio al carbonio sono temprate a induzione e cromate per migliorare la durezza superficiale e la resistenza alla corrosione.
Per le applicazioni più impegnative dove sono richieste una maggiore resistenza alla trazione e una migliore temprabilità, vengono utilizzati acciai legati come 42CrMo4 (DIN) o 4140 (AISI). Questi materiali offrono resistenze alla trazione fino a 1.000–1.200 MPa dopo un adeguato trattamento termico. Sono comunemente utilizzati in macchinari pesanti, impianti idraulici mobili e applicazioni in cui lo stelo deve resistere a carichi laterali elevati o forze di impatto.
Negli ambienti corrosivi, come le applicazioni marine, la lavorazione alimentare o gli impianti chimici, l’acciaio inossidabile è la scelta più ovvia. Bielle piene realizzati in acciaio inossidabile 304 o 316 offrono un'eccellente resistenza alla corrosione a livelli di resistenza moderati. Per una maggiore resistenza, i gradi indurenti per precipitazione come 17-4 PH possono raggiungere resistenze a trazione superiori a 1.300 MPa mantenendo una buona resistenza alla corrosione. Il compromesso è un costo significativamente più elevato rispetto all’acciaio al carbonio.
Alcuni aste di pistoni pneumatici e le aste idrauliche di fascia alta sono realizzate in acciaio nitrurato. La nitrurazione è un processo di indurimento superficiale che diffonde l'azoto nello strato superficiale, creando una custodia dura e resistente all'usura senza la necessità di una cromatura separata. Le barre nitrurate offrono un'eccellente resistenza all'usura e alla fatica, ma il processo di nitrurazione aumenta i costi.
Il production of a high-quality stelo solido comporta diversi passaggi attentamente controllati. Ogni passaggio influisce sulle prestazioni finali e sulla longevità della canna.
Il process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
Il bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
Il rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
A seconda del materiale e dell'applicazione, l'asta può essere bonificata e temprata per ottenere le proprietà meccaniche desiderate. Per le barre di acciaio al carbonio, la tempra a induzione viene spesso applicata allo strato superficiale per aumentare la resistenza all'usura mantenendo un nucleo tenace e duttile.
Dopo il trattamento termico, lo stelo viene rettificato senza punte per ottenere il diametro finale con tolleranze strette, in genere entro ±0,02 mm o migliori. Attraverso la successiva lucidatura si ottiene una finitura superficiale fine di Ra 0,2–0,4 µm. Questa finitura liscia è fondamentale per la durata della tenuta; una superficie ruvida consumerà rapidamente la guarnizione dello stelo e causerà perdite.
Per steli dei pistoni cromati , uno strato di cromo duro viene galvanizzato sulla superficie del terreno. Lo strato di cromo garantisce un'eccellente resistenza all'usura, un basso coefficiente di attrito e protezione contro la corrosione. Lo spessore tipico del cromo è di 20–50 µm e la placcatura è spesso seguita da un'operazione di finitura (superfinitura o lucidatura) per ottenere la ruvidità superficiale finale.
Il finished stelo solido viene ispezionato per verificarne l'accuratezza dimensionale, la finitura superficiale e la rettilineità. Vengono eseguiti test di durezza e, in alcuni casi, test non distruttivi (come l'ispezione con particelle magnetiche) per rilevare difetti superficiali. Le aste vengono quindi rivestite con un olio antiruggine e imballate per la spedizione.
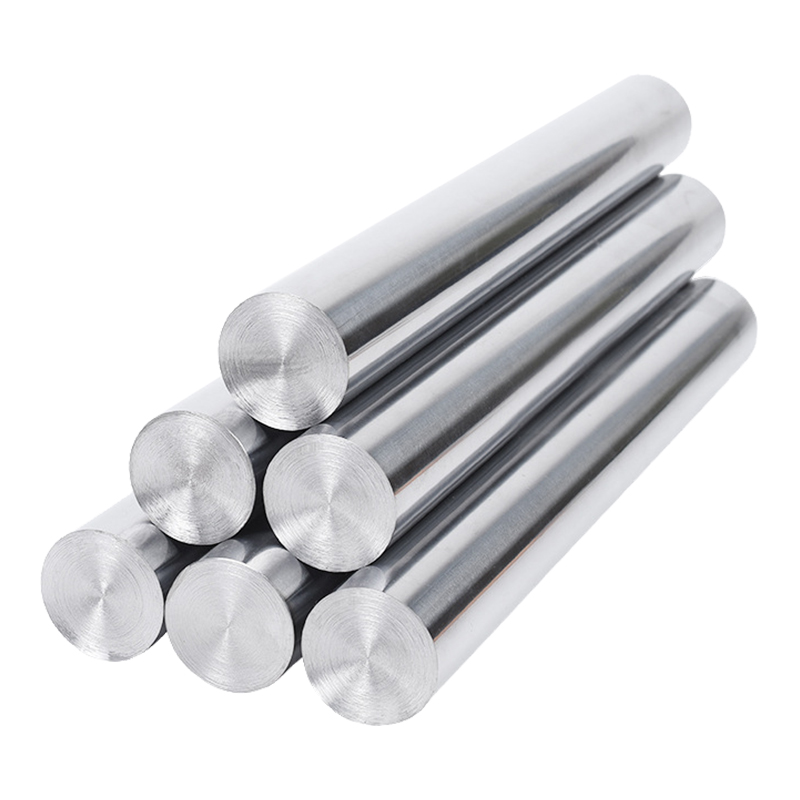
Quando si specifica o si acquista a stelo solido , diversi parametri tecnici sono essenziali. Ecco una ripartizione di quelli più importanti.
| Specifica | Valori tipici | Perché è importante |
| Tolleranza sul diametro | ±0,01 – ±0,02 mm | La stretta tolleranza garantisce il corretto adattamento della tenuta e previene le perdite |
| Rugosità superficiale (Ra) | 0,2 – 0,4 µm | La superficie liscia riduce l'usura delle guarnizioni e prolunga la durata del cilindro |
| Spessore del cromo | 20 – 50 µm | L'adeguato spessore del cromo garantisce protezione a lungo termine dall'usura e dalla corrosione |
| Durezza superficiale | 600 – 750 HV (dopo tempra ad induzione) | La superficie dura resiste ai graffi e all'usura provocati da guarnizioni e contaminanti |
| Resistenza alla trazione | 600 – 1.200 MPa (a seconda del materiale) | Determina la capacità portante dell'asta e il margine di sicurezza |
| Rettilineità | ≤ 0,3 mm al metro | Uno stelo piegato provoca un'usura irregolare delle guarnizioni e un inceppamento del cilindro |
| Rotondità | ≤ 0,02 mm | Le aste non circolari causano usura localizzata della guarnizione e perdite |
Mentre stelo solidos sono le più comuni, in alcune applicazioni vengono utilizzate aste cave. Ecco come si confrontano.
| Caratteristica | Asta del pistone solida | Stelo cavo |
| Peso | Più pesante (tutto materiale solido) | Più leggero (il nucleo cavo consente di risparmiare peso) |
| Rapporto resistenza-peso | Più in basso | Superiore (migliore per applicazioni aerospaziali e mobili) |
| Resistenza all'instabilità | Più alto (la sezione trasversale solida resiste meglio alla deformazione) | Più in basso (thin wall is more susceptible to buckling under compression) |
| Costo di produzione | Più in basso (simpler to produce) | Più alto (richiede foratura/trapanazione, lavorazione più complessa) |
| Applicazioni comuni | Idraulica generale, pneumatica, macchinari pesanti | Aerospaziale, apparecchiature mobili, applicazioni sensibili al peso |
Per most industrial applications, stelo solidos sono la scelta predefinita per la loro semplicità, robustezza ed efficacia in termini di costi. Vale la pena considerare le aste cave solo quando la riduzione del peso è una priorità fondamentale.
Bielle piene si trovano in un'ampia varietà di industrie e attrezzature. Ecco alcune delle applicazioni più comuni.
Questa è di gran lunga l'applicazione più grande. Nei sistemi idraulici – dagli escavatori e gru alle presse e macchine per lo stampaggio a iniezione – il stelo del pistone idraulico trasferisce la pressione idraulica in forza lineare. Queste aste devono gestire pressioni elevate (fino a 350 bar o più) e spesso funzionano in ambienti esterni difficili.
Nei sistemi pneumatici utilizzati nelle fabbriche e nelle apparecchiature di automazione, stelo solidos sono standard. Le pressioni più basse (tipicamente 6–10 bar) consentono steli più leggeri, ma le velocità di ciclo elevate (fino a diversi cicli al secondo) richiedono un'eccellente finitura superficiale e resistenza all'usura per mantenere la durata della tenuta.
Attrezzature come bracci di escavatori, lame di bulldozer e demolitori di roccia utilizzano carichi pesanti stelo solidos . Queste applicazioni impongono carichi estremi, forze d'urto e ambienti abrasivi. Le aste in questo settore sono tipicamente realizzate in acciaio legato, temprato ad induzione e fortemente cromato.
Trattori, mietitrici e irroratrici utilizzano tutti cilindri idraulici con stelo solidos . Queste aste devono resistere alla corrosione di fertilizzanti e prodotti chimici, rendendo l'acciaio inossidabile o l'acciaio al carbonio altamente protetto i materiali preferiti.
Perklifts, aerial work platforms, and material handling equipment rely on stelo solidos nei loro cilindri di sollevamento. Il peso è un fattore importante in questo caso, quindi alcuni produttori utilizzano aste cave, ma le aste piene rimangono comuni a causa della loro superiore resistenza alla deformazione.
Le linee di produzione automobilistica utilizzano migliaia di cilindri pneumatici e idraulici. Bielle piene in queste applicazioni hanno generalmente un diametro inferiore e sono lavorati con precisione per il funzionamento ad alta velocità e con cicli elevati.
La tempra ad induzione è un processo di trattamento termico comunemente applicato bielle di pistoni idraulici . Ecco perché è così importante.
La tempra a induzione indurisce selettivamente solo lo strato superficiale dell'asta, tipicamente fino a una profondità di 1–3 mm, lasciando il nucleo in una condizione tenace e duttile. La durezza superficiale raggiunge 600–750 HV, il che migliora notevolmente la resistenza all'usura nei confronti della guarnizione dello stelo e di eventuali particelle abrasive che potrebbero essere presenti. Lo strato indurito fornisce anche una base più solida per la cromatura, impedendo al cromo di "sgusciarsi" o di sfaldarsi sotto carichi pesanti.
Il induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
Il overwhelming majority of bielle di pistoni idraulici sono cromati duri. La cromatura fornisce una superficie dura e a basso attrito che riduce drasticamente l'usura sia sullo stelo che sulla guarnizione dello stelo. Fornisce inoltre un'eccellente resistenza alla corrosione.
Lo spessore tipico del cromo duro per le aste dei pistoni è compreso tra 20 e 50 µm. Una cromatura più spessa non è necessariamente migliore: oltre un certo punto, lo strato di cromo diventa fragile e può rompersi sotto stress. Il processo di placcatura deve essere attentamente controllato per garantire spessore uniforme, buona adesione e porosità minima.
Per particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Anche il migliore stelo solido non durerà a lungo se non viene mantenuto correttamente. Ecco cosa dovresti fare per prolungare la vita delle aste dei tuoi cilindri.
Ispezionare regolarmente la superficie dell'asta per individuare eventuali segni di rigature, vaiolature o corrosione. Anche i graffi più piccoli possono causare perdite di tenuta. Se si notano danni, indagare sulla causa: potrebbe trattarsi di contaminazione nel cilindro, disallineamento o prestazioni inadeguate della guarnizione del raschiatore.
Il external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
Il wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
I cilindri idraulici sono generalmente lubrificati dal fluido idraulico stesso. Tuttavia, nei cilindri pneumatici o nelle applicazioni in cui il cilindro viene utilizzato raramente, potrebbe essere necessario applicare un leggero strato di olio appropriato sullo stelo esposto per prevenire la corrosione. Fare attenzione a non esagerare: l'olio eccessivo può attirare lo sporco.
Una delle cause più comuni di cedimento prematuro dello stelo è il carico laterale, ovvero quando il cilindro è disallineato rispetto al carico. Ciò fa sì che l'asta si pieghi o si usuri in modo non uniforme, distruggendo rapidamente l'asta e le guarnizioni. Controllare sempre l'allineamento del cilindro durante l'installazione e apportare modifiche se necessario.
Scegliere il fornitore giusto per il tuo stelo solido è importante tanto quanto scegliere le giuste specifiche. Ecco alcuni fattori da considerare.
A stelo solido può sembrare un componente semplice, ma è una delle parti più critiche di qualsiasi sistema idraulico o pneumatico. Scegliere il materiale, il processo di produzione e le specifiche giuste può fare la differenza tra anni di funzionamento senza problemi e tempi di inattività frequenti e costosi.
Quando si seleziona a stelo solido , non tagliare gli angoli. Scegli il materiale giusto per il tuo ambiente, specifica la durezza e lo spessore del cromo appropriati e collabora con un fornitore in grado di fornire la documentazione di qualità necessaria. E una volta che l'asta è in servizio, mantienila correttamente: mantienila pulita, monitora l'usura e risolvi eventuali problemi prima che diventino grossi problemi.
Con le scelte giuste e la cura adeguata, un prodotto di alta qualità stelo solido fornirà prestazioni affidabili per anni, mantenendo le vostre apparecchiature funzionanti senza intoppi e le vostre linee di produzione in movimento.
Contattaci
+86-137-0618-5800
No. 3 Dujuan West Road, città di Hudai, distretto di Binhu, città di Wuxi, provincia di Jiangsu
Mettiti in contatto
Cellulare