2026-09-15
Un escavatore idraulico è stato messo fuori servizio dopo 3.000 ore perché l'asta del cilindro era bucherellata e aveva rigato la guarnizione del premistoppa. L'obiettivo di progettazione originale era di 8.000 ore. La misurazione ha mostrato che la rugosità superficiale era raddoppiata nella zona di usura e che lo strato di cromo si era consumato fino all'acciaio di base in due punti. Il guasto non era un difetto di fabbricazione. Era un problema di specifiche della canna.
Lo stelo del pistone è il singolo componente che determina maggiormente la durata di servizio del cilindro idraulico. Trasmette la forza, guida il pistone e fornisce la superficie di tenuta per il premistoppa. Una volta che la superficie dello stelo si degrada, si verificano rapidamente perdite di tenuta e contaminazione. Gli ingegneri che adattano il materiale, il rivestimento e la finitura dell'asta all'ambiente operativo reale evitano questi primi guasti. Questo articolo tratta queste tre decisioni e le tolleranze pratiche dietro di esse.
A stelo del pistone idraulico collega il pistone all'interno della canna del cilindro al carico esterno. Converte la pressione del fluido in forza meccanica lineare. In servizio deve:
Lo stelo è l'unico componente del cilindro esposto sia al circuito idraulico che all'atmosfera esterna. Questa doppia esposizione è il motivo per cui la selezione dei materiali e il trattamento superficiale hanno così tanto peso.
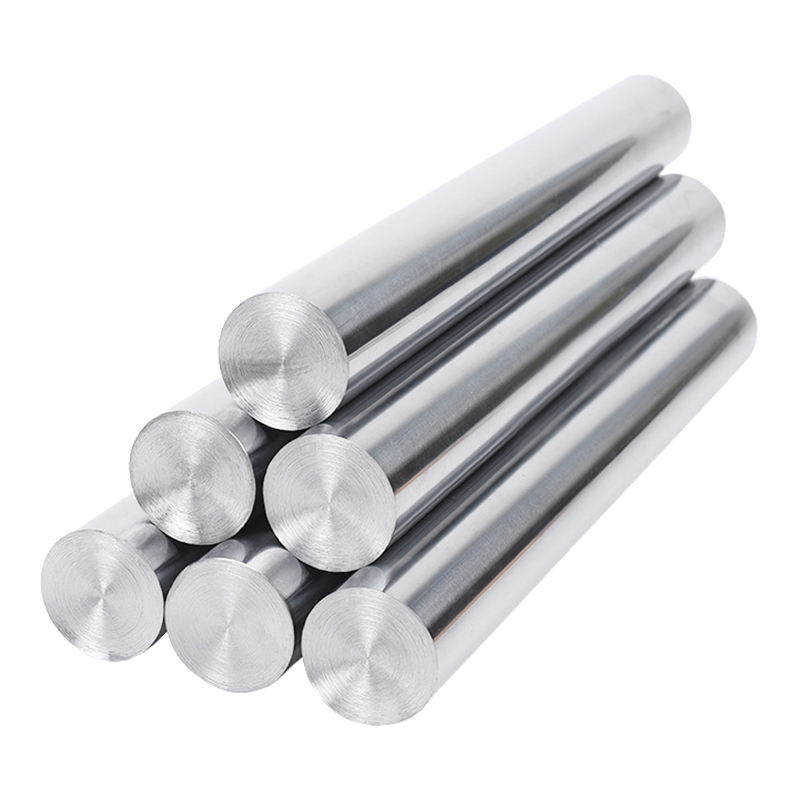
La maggior parte delle aste dei pistoni idraulici sono lavorate in acciaio a medio tenore di carbonio come C45 o equivalente. Il grezzo viene temprato a induzione prima della rettifica per creare una superficie resistente all'usura mantenendo il nucleo abbastanza resistente da assorbire i carichi d'urto. I gradi di acciaio inossidabile vengono utilizzati quando la resistenza alla corrosione supera i costi, ma la loro durezza inferiore di solito significa che è necessario aggiungere un rivestimento per un'usura accettabile.
La sequenza di produzione stabilisce il limite massimo di qualità. Le aste vengono tornite, trattate termicamente, rettificate e quindi lucidate. La molatura rimuove la distorsione dovuta al trattamento termico e ottiene la rotondità e la rettilineità su cui fanno affidamento le guarnizioni. La lucidatura riduce la ruvidità della superficie a un intervallo che la guarnizione può gestire per una lunga durata.
La rettilineità conta tanto quanto la finitura. Un'asta diritta entro 0,05 mm per metro ma con una superficie ruvida consumerà comunque rapidamente le guarnizioni. Un'asta con finitura a specchio ma con un arco di 0,2 mm crea un carico irregolare del premistoppa e perdite. Entrambi i parametri devono essere mantenuti, ecco perché lavorazione di precisione dello stelo del pistone merita molta attenzione prima che venga scritta una specifica.
Le aste piene sono l'impostazione predefinita per la maggior parte dei cilindri perché offrono la massima rigidità alla flessione per unità di costo. Le aste cave compaiono in due situazioni: quando è importante la riduzione del peso, come nei bracci delle attrezzature mobili, o quando l'asta stessa deve avere un passaggio interno dell'olio. Un'asta cava consente di risparmiare un peso significativo pur mantenendo la maggior parte della rigidità alla flessione dello stesso diametro esterno.
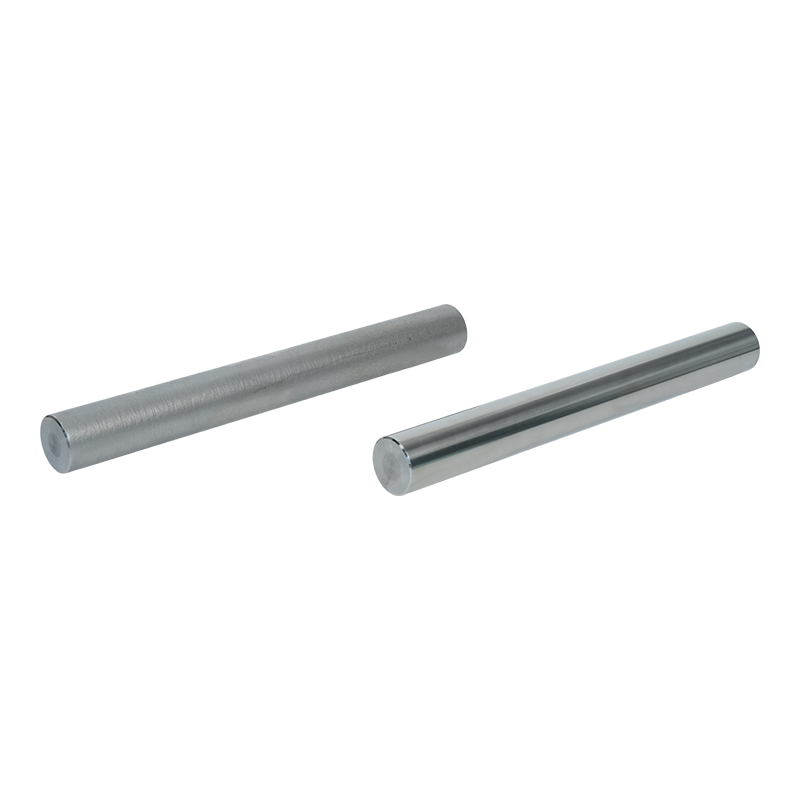
Se il progetto richiede un'asta solida con finitura e geometria strettamente controllate, la specifica di un'asta solida con finitura di precisione stabilisce una chiara linea di base di qualità. Le applicazioni che necessitano di un percorso dell'olio interno o di una massa ridotta sono meglio servite da uno stelo cavo.
 Stelo del pistone solido in acciaio legato con finitura di precisione Questa barra solida offre una precisione dimensionale rigorosa e una superficie liscia, supportando prestazioni di tenuta affidabili in sistemi idraulici e meccanici impegnativi, con lavorazioni personalizzate disponibili in base ai disegni. Visualizza il prodotto →
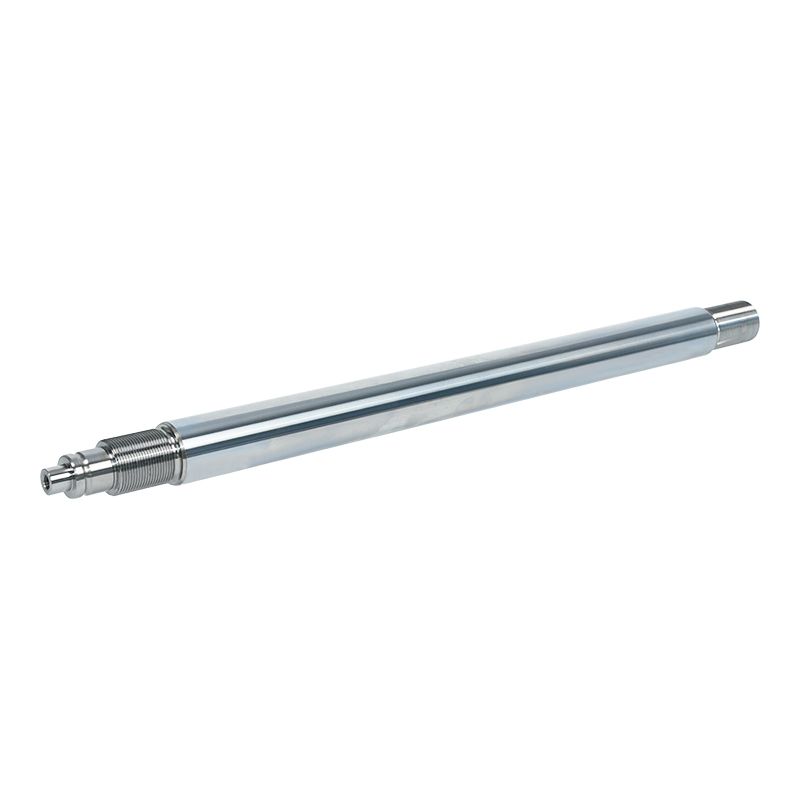
 Stelo cavo con cromatura dura Un design cavo per ridurre il peso con canali interni, disponibile con cromatura dura per resistenza all'usura, adatto per sistemi idraulici compatti dove sono necessari massa e percorso ridotti. Visualizza il prodotto →
Le guarnizioni dello stelo scorrono direttamente sulla superficie dello stelo. Il labbro di tenuta necessita di una superficie sufficientemente liscia per evitare l'usura abrasiva ma con sufficiente microrugosità per trasportare un film lubrificante. In pratica, le aste dei pistoni idraulici vengono rettificate e lucidate con una ruvidità compresa tra circa Ra 0,2 e 0,4 μm. Qualunque cosa più ruvida usura il labbro di tenuta; qualsiasi cosa significativamente più liscia può privare la guarnizione dell'olio e aumentare l'attrito.
La rotondità e la rettilineità controllano lo spazio tra l'asta e la ghiandola. Un'eccessiva ovalizzazione crea un ampio divario da un lato e un'interferenza dall'altro. Con il passare del tempo, il cuscinetto premistoppa e la guarnizione subiscono un carico irregolare, che produce usura localizzata e infine un percorso di perdita visibile. Questo è il motivo per cui i produttori di canne mantengono la rotondità e la rettilineità entro pochi centesimi di millimetro anziché fare affidamento solo sulla struttura della superficie.
| Parametro | Specifica tipica | Effetto sulle prestazioni |
|---|---|---|
| Rugosità superficiale Ra | Da 0,2 a 0,4 μm | Usura e attrito delle guarnizioni |
| Rettilineità | Massimo 0,05 mm/m | Distribuzione del carico sulle ghiandole |
| Rotondità | Massimo 0,02 mm | Spazio di tenuta uniforme |
| Tolleranza sul diametro | da f7 a h8 | Completo di premistoppa e guarnizioni |
L’acciaio non rettificato, anche temprato a induzione, non è sufficiente per la maggior parte delle applicazioni idrauliche. L'asta è esposta a umidità, nebbia salina, prodotti chimici detergenti e polvere abrasiva. Un sistema di rivestimento deve fornire durezza per la resistenza all'usura, protezione dalla corrosione per l'acciaio di base e compatibilità con il materiale della guarnizione.
Il cromo duro è la base del settore. È duro, circa da 800 a 1.000 HV, ha un basso coefficiente di attrito rispetto ai tipici composti di tenuta e può essere applicato in spessori controllati da 20 a 50 µm. Per ambienti interni puliti, la cromatura dura è l'opzione più economica con prestazioni ben note.
Nelle apparecchiature marine e per esterni, uno strato duplex di cromo bianco latte seguito da cromo duro fornisce una migliore resistenza alla corrosione rispetto al cromo duro a strato singolo. I sistemi di nichel più cromo duro si comportano in modo simile in condizioni cariche di sale. Questi rivestimenti costano di più, ma prolungano gli intervalli di manutenzione in cui l'esposizione è aggressiva.
I rivestimenti ceramici offrono una durezza e una resistenza alla corrosione sostanzialmente più elevate per applicazioni ad alta usura e corrosione. Il rivestimento laser applica uno strato sovrapposto legato metallurgicamente ed è anche il percorso standard per riparare le aste danneggiate. La nitrurazione QPQ (quench-polish-quench) fornisce un'alternativa a basso costo con buone proprietà antiusura, sebbene la cassa temprata sia più sottile.
Per la maggior parte dei cilindri per uso generale, uno stelo rivestito in cromo duro rimane la soluzione pratica predefinita perché il suo comportamento produttivo è ben documentato e il suo costo per ora di funzionamento è basso.
| Sistema di rivestimento | Durezza tipica (HV) | Resistenza alla corrosione | Spessore tipico |
|---|---|---|---|
| Cromo duro | da 800 a 1000 | Bene | Da 20 a 50 μm |
| Cromo duro bianco latte | da 800 a 1000 | Molto buono | Da 30 a 60 μm |
| Cromo duro al nichel | da 800 a 1000 | Molto buono | Da 30 a 60 μm |
| Ceramica | 1000-1400 | Eccellente | Da 100 a 300 μm |
| Rivestimento laser | 700-900 | Eccellente | Da 300 a 1000 μm |
| QPQ | 500-700 | Bene | Da 10 a 30 μm |
Stelo del pistone cromato duro Il cromo elettrolitico garantisce elevata durezza e resistenza alla corrosione, rendendo questo stelo un pratico accessorio predefinito per cilindri per uso generale in cui contano prestazioni documentate e basso costo per ora di funzionamento. Visualizza il prodotto → La scelta del rivestimento modifica il diametro dello stelo lavorato, la compatibilità delle guarnizioni e il costo unitario. Il cromo duro viene applicato a 20-50 μm per lato, quindi l'acciaio di base viene lavorato sottodimensionato per ricevere lo strato placcato. Il rivestimento in ceramica e quello laser necessitano di una diversa preparazione della superficie e solitamente di una molatura post-rivestimento per ripristinare le dimensioni finali. Il pacchetto di guarnizioni deve inoltre essere compatibile con la chimica del rivestimento.
In pratica, specificare prima l'ambiente operativo, poi la frequenza del ciclo e infine l'obiettivo di costo. Un'asta standard in cromo duro funziona bene con presse idrauliche pulite e per interni. La stessa asta si rompe presto su una draga o su una pala da miniera. Questo non è un difetto materiale; è una mancata corrispondenza delle specifiche.
Quando acquisti canne, guarda oltre il prezzo unitario. Il controllo del processo determina il costo della garanzia del cilindro finale. Chiedi informazioni sulla consistenza della tempra a induzione, sulla capacità di levigatura e lucidatura, sull'uniformità dello spessore del rivestimento e sui registri di ispezione documentati. La certificazione ISO 9001 è una linea di base, non un elemento di differenziazione.
Un fornitore che gestisce le proprie linee di molatura, lucidatura e galvanica mantiene il controllo diretto sui parametri che determinano la durata dell'asta, invece di coordinare più subappaltatori. Macchinari Wuxi Qunke segue questo modello integrato, fornendo steli di pistoni di precisione, steli rivestiti e cilindri idraulici completi da un unico stabilimento che si estende su oltre 25.000 metri quadrati.
Per le macchine ingegneristiche, lo stelo entra nel cilindro come componente consegnato e l'adattamento al sistema di tenuta deve essere pianificato in anticipo. L'abbinamento dei cilindri dell'olio nei macchinari di ingegneria è una lettura pratica per i team che finalizzano insieme le specifiche di aste e guarnizioni.
Contattaci
+86-137-0618-5800
No. 3 Dujuan West Road, città di Hudai, distretto di Binhu, città di Wuxi, provincia di Jiangsu
Mettiti in contatto
Cellulare